
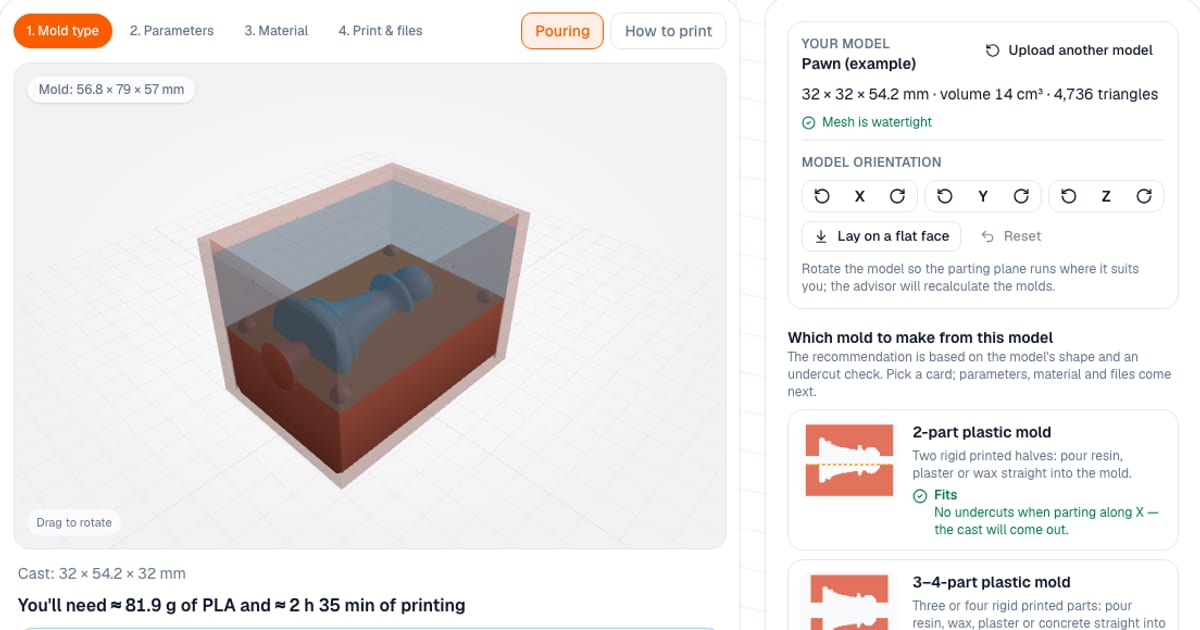
STLからシリコン型を作るには、モデルを型ジェネレーターにアップロードします。メッシュを確認し、そのモデルに合う型の種類を提案し、造形用のパーツを生成します。出力は、STL(1パーツずつ)または3MF(セット全体)です。無料でブラウザ上で動作し、モデルのファイルがブラウザの外に出ることはありません。設定とプレビューはすぐに使えます。パーツをダウンロードするには、メールアドレスでの無料ログインが必要です。
先に大切なことをお伝えします。このツールはデモ版です。 すべての型を人の手で確認することはできず、型の造形には多くのプラスチックを使うことがあります。造形する前に、スライサーでファイルを開き、寸法、壁の厚み、アンダーカット、プラスチックの使用量を確認してください。ダウンロードは、「造形前にスライサーでモデルを確認します」にチェックを入れたときだけ有効になり、ファイル名には_DEMOの接尾辞が付きます。
自分のモデルには、どの型が合う?
STL・3MF・OBJ(60MB・50万三角形まで)をアップロードするか、内蔵のサンプル(チェスのポーン)を試します。ツールは、サイズ、体積、メッシュが閉じているかを表示し、アンダーカットを検出して、各型を「良好」「注意点あり」「不適」で評価し、1つをおすすめとして示します。
| 型 | 向いているもの | 得られるもの |
|---|---|---|
| 上面開放のシリコン型 | 平らな底面の上に立つモデル(底の平面が、投影面積の半分以上) | 注型用のボックス。平らな面が注ぎ口になる |
| 2分割のシリコン型 | 平らな底がない丸い、かさばるモデル、またはアンダーカットのあるモデル | ボックス、分割用ベッド、スプルーとベント用のパーツ |
| 2分割の石膏型 | 深刻なアンダーカットのないモデルのみ(ワックス、コンクリート、スリップ) | 同じパーツ。石膏の層が厚く、キーが大きいのが初期値 |
| 2分割のプラスチック型 | 深刻なアンダーカットのないモデルのみ。いちばん早い方法 | 空洞のある、造形した2つの半体。レジン・石膏・ワックスをそのまま流し込める |
| 3〜4分割のプラスチック型 | モデルが2分割では抜けないが、各パーツをそれぞれの方向に外せる | 空洞、キー、バンド用の溝のある、造形した3つまたは4つのパーツ。そのまま流し込める |
硬い2分割型は、はまり込んで抜けない鋳造物を取り出せません。たとえば、首より頭のほうが幅広いポーンです。深刻なアンダーカットがあると、2分割のプラスチック型と石膏型はダウンロードがブロックされます。するとツールは、鋳造物が硬い3〜4分割で抜けるかを確かめ、抜けなければ代わりにシリコンを提案します。アンダーカットは赤でハイライトされます。
2分割のシリコン型はどう機能する?
もっとも汎用性の高い方法です。3種類のパーツが得られます。
- モデルを囲むボックス(型枠)。中実か、クランプ付きの分割式です。
- 分割用ベッド:分割線までのモデルの下半分に合うポケットのあるプレートで、位置合わせ用のキーと溝が付いています。ポケットを上にして、サポート材なしで造形します。
- スプルーとベント用のパーツ:両方の注型を通じてシリコンの中に残るコーンで、型を外したあとも、流路がそのまま残ります。
モデルをベッドに置き、最初の半分を流し込み、ひっくり返してベッドを外し、離型剤を塗り(シリコンはシリコンに永久に接着します)、もう一方の半分を流し込みます。各半分の材料の量が入った手順ガイドは、ページとTXTファイルにあります。TXTはジオメトリを含まないので、ログインなしでダウンロードできます。
3〜4分割のプラスチック型はどう機能する?
レジン、ワックス、石膏、コンクリート用の硬い型で、どの分割面で分けても上下にアンダーカットがあり、2分割では抜けないモデル向けです。直交する2つの平面で型のブロックを分けます。
| レイアウト | パーツ |
|---|---|
| 3分割、上にふた | 上側がまるごと上へ外れる。下側は横へスライドして抜ける2つの半体 |
| 3分割、下にベース | 下側がまるごと下へ外れる。上側は横へスライドして抜ける2つの半体 |
| 4分割 | 上に2つ、下に2つ。それぞれが自分の方向に外れる |
ツールは2つの平面の軸と位置を試し、パーツごとに、外れる方向を踏まえてアンダーカットをチェックします。採用されるのは、どのパーツも鋳造物に引っかからず、パーツ数がいちばん少ないレイアウトです。手動で、3分割か4分割か、軸、2つの平面の位置を選べます。プレビューではパーツが外れる方向に引き離され、「パーツ2、下、-X側:横に外れる」のような一覧が出ます。
ほかに加えるもの:
- 円すいのキーは、最初に外れるパーツが合わせ目からまっすぐ離れる合わせ目にだけ付けます。そうでないと、キーがスライドを妨げてしまいます。
- スプルーとベントは、上へ外れるパーツを縦に貫くか、2つのパーツの合わせ目に沿って通します。各パーツが流路の自分の半分から離れるためです。
- バンド用の溝は型の周囲を一周します。輪ゴム、結束バンド、ストラップ1本で、パーツが2つの平面に同時に押し付けられます。
- パーツ番号は、前面に分解する順番で刻印されます。パーツ1が最初に外れます。
- サポート不要:各パーツは、分割面を上、外側の面をベッドに向けて造形します。
鋳造物が3〜4分割でも抜けない場合、ツールは「シリコン型が必要です」と伝え、ダウンロードはブロックされます。手順(キーに合わせた組み立て、固定、材料の量を守った流し込み、分解の順番)は、ページとTXTファイルにあります。
何を設定できる?
範囲はツールの値です。
| パラメーター | 範囲 | 初期値 |
|---|---|---|
| モデルのまわりのシリコン層(開放ボックス) | 5〜25mm(通常は8〜15) | - |
| モデルのまわりの層(2分割型) | 5〜40mm | シリコン10mm、石膏20mm |
| ボックスの壁(開放型) | 1.2〜6mm | - |
| ボックスの壁(2分割型) | 1.6〜6mm | - |
| スプルー | 直径3〜16mm | シリコン6mm、石膏10mm |
| ベント | 0〜4個、直径2〜5mm | - |
| モデルのまわりのプラスチック型の壁 | 6〜40mm | 12mm |
| プラスチック型のスプルー | 直径3〜12mm | 6mm、2mmのベント2つ |
| 3〜4分割の型:壁、キー | 6〜40mm、円すい直径4〜16mm | 12mm、8mm、クリアランス0.2mm |
分割面は、自動(アンダーカットが最小になる位置)か、手動で選べます。開放ボックスには、液面の目印、ストラップ用の耳、防塵の蓋が付き、プラスチック型には、位置合わせ用のキー、M3またはM4のボルト、半体を開けるためのこじ開け用スロットが付きます。モデルを回転して、平らな面を下にすることもできます。
モデルがない場合は?
簡単な用途向けに、コンパクトなパラメトリックの型があります。コースターやタイル(円・四角・六角形・ハート)、石けん、チョコレート、氷(キューブや半球)、キャンドル(円柱・円錐・2分割の球・芯用の穴)、水抜き付きのコンクリート製プランター、エポキシ用のトレイです。寸法を手で入力すると、材料の見積もりも同じように機能します。
必要な材料はどれくらい?
ツールは、空洞の体積から、モデルとスプルーなどのパーツを引いた値を表示します。注型する材料を選びます。シリコン、レジンまたはエポキシ、石膏、コンクリート、ワックス、石けんベース、チョコレート、水です。2液性の材料にはA:Bの比率(1:1、2:1、10:1、20:1)が、石膏には乾燥した粉と水の量が表示されます。初期の密度は、シリコン1.1g/ml、石膏1.7、コンクリート2.2、ワックス0.9です。ロスの余裕は0・5・10・15%です。型そのものを造形するプラスチックの質量と、各パーツがお使いのベッドに収まるかも表示されます。
型はどう造形する?
- プラスチック: シリコン、石膏、コンクリートならPLAで十分です。熱いワックスや石けんベースには、PETGかASAを使います。PLAは約55〜60℃から柔らかくなります。
- ノズルと積層: 0.4mmノズル、積層ピッチ0.12〜0.16mm。積層の跡は、すべて鋳造物に写ります。
- 壁: ウォール3〜4周で、型から漏れないようにします。水でテストして、しっかり乾かしてください。
- 離型剤: レジンとエポキシはPLAやPETGに接着し、石膏は乾いたプラスチックに接着します。離型剤が必要です。
- シリコンの流し込み: 20〜30cmの高さから、角に細く流し込み、落ちる途中で気泡が弾けるようにします。モデルはしっかり固定してください。シリコンはプラスチックより重いので、浮いてしまいます。
避けるべき失敗は?
- プリントした型にチョコレートや氷を流し込む: 造形したプラスチックは食品用ではなく、積層の孔に細菌が潜みます。マスターと食品グレードのシリコンを使ってください。これは、プリントした型そのものについての注意です。
- 2回目の注型の前に、最初の半分への離型剤を省く: 2つの半体が癒着します。
- テストを省く: 白金系のシリコンは、一部のレジンやモデリングクレイの上で硬化しないことがあります。端材で試してください。
- 穴のあるメッシュ: メッシュのエラーがあると、空洞の見積もりが不正確になります。先にSTL修復でファイルを修復してください。
- スライサーでの確認を忘れる: これはデモ版です。造形する前に、パーツを開いて確認してください。
他の方法との違いは?
一度きりなら、Fusion 360、Blender、Tinkercadで、自分で型枠をモデリングすることもできます。自由度は高いものの、時間とスキルが必要です。典型的なケースでは、このツールのほうが速く、アップロードしたファイルが、パーツのセット、アンダーカットのチェック、材料の見積もりになります。硬い型は最大4分割までで、分割面もモデルの軸に沿ったものだけです。斜めの分割線や5分割以上が必要な複雑な彫刻なら、シリコン型を使うか、CADで型枠をモデリングしてください。
誰のモデルをコピーしていい?
権利を持っているモデルだけです。他人の作品をコピーすることの責任は、あなたにあります。ダウンロードしたSTLファイルからのプリントを販売するのは合法かをご覧ください。
先に3Dモデルビューアでモデルを確認することもでき、メッシュの問題は壊れたSTLファイルのガイドでチェックできます。
よくある質問
- STLファイルからシリコン型を作るには?
- 型ジェネレーターにSTL・3MF・OBJをアップロードし、上面開放のシリコン型か2分割のシリコン型を選んで、造形用のパーツをダウンロードします。ボックス(と分割用ベッド)を造形し、中にモデルを固定して、2液性シリコンを流し込めば、柔らかい型ができます。
- シリコン注型用の型を3Dプリントするには?
- プリンターで作るのはシリコンそのものではなく、型枠です。モデルを囲むボックスと、2分割型の場合は分割用ベッドとスプルー用のパーツです。その型枠にシリコンを流し込み、硬化したら剥がします。
- 3Dプリント型のジェネレーターとは?
- モデルのまわりに注型用の型を作るツールです。このツールは、アンダーカットのないモデル向けの硬い2分割型と、柔らかいシリコン型を注型するためのマスターボックスを作れ、シリコン・石膏・プラスチックの使用量を見積もります。
- 型に必要なシリコンの量は?
- ツールは、ボックスの空洞の体積からモデルの体積を引いた値を、2分割型なら半分ずつ別々に計算します。シリコンは約1.1g/mlなので、100mlはおよそ110gです。ロスの余裕として0・5・10・15%を加えられ、初期値は10%です。
- 3Dプリントした型で、チョコレートや氷を作れる?
- プリントした型そのものでは作れません。積層の跡が細かい孔になり、造形したプラスチックは食品用ではないためです。マスターを造形し、そこから食品グレードのシリコン型を注型して、その型にチョコレートや水を流し込んでください。
- ツールが、硬い型のダウンロードを許可しないのはなぜ?
- モデルに深刻なアンダーカットがあり、鋳造物が硬い型のパーツから抜けないため、ダウンロードはブロックされます。2分割では抜けなくても、3〜4分割なら抜ける場合は、3〜4分割のプラスチック型が使えます。それでも抜けない場合はシリコンを使ってください。柔らかいシリコンはアンダーカットから剥がれるからです。
- 3〜4分割の硬い型を3Dプリントできますか?
- はい。3〜4分割のプラスチック型は、2分割では抜けないモデル向けです。直交する2つの平面で型のブロックを分け、各パーツが上、下、横と、それぞれの方向に外れます。ジェネレーターが平面とレイアウトを選び、パーツごとにアンダーカットをチェックして、キー、スプルー、ベント、バンド用の溝、分解する順番のパーツ番号を加えます。
- 型ジェネレーターの「デモ版」とは、どういう意味?
- 型は人の手で一つずつ検証されておらず、型の造形には多くのプラスチックを使うことがあります。まずスライサーでファイルを開き、サイズ・壁・プラスチックの使用量を確認してください。ダウンロードには、それを行うという確認が必要で、ファイル名の末尾には_DEMOが付きます。