
7 de outubro de 2026
Molde de silicone a partir de STL: gerador de molde 3D grátis
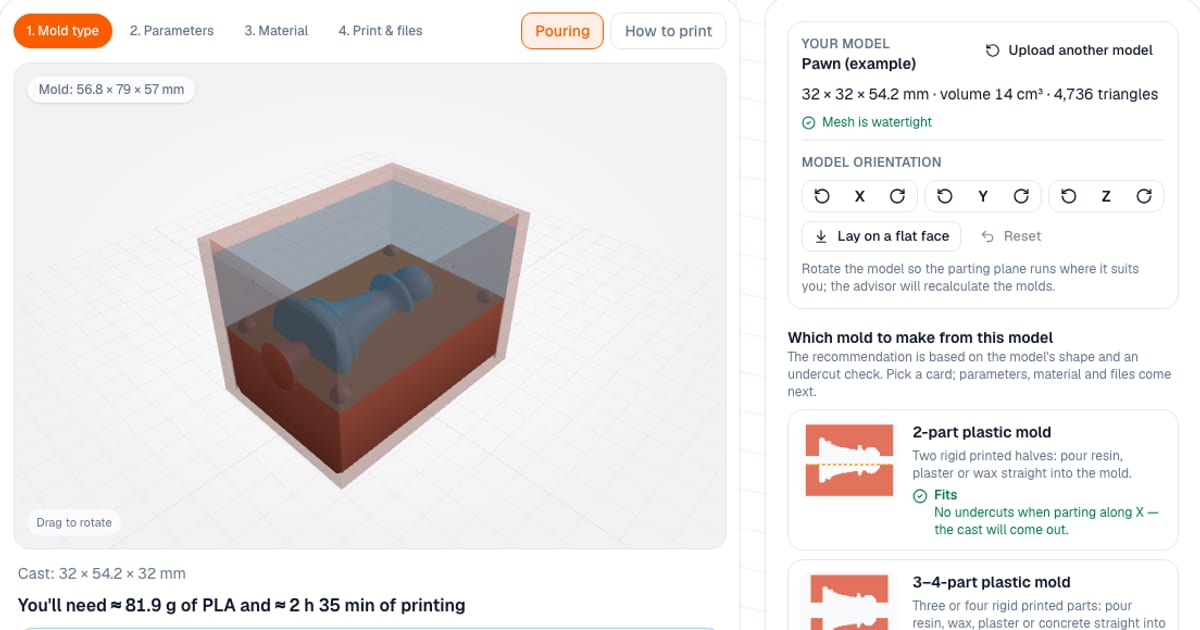
Para fazer um molde de silicone a partir de um STL, envie o modelo ao gerador de moldes: ele confere a malha, recomenda um tipo de molde para aquele modelo específico e monta as peças imprimíveis. A saída é STL (uma peça por vez) ou 3MF (o conjunto inteiro). É gratuito e roda no navegador, e o arquivo do seu modelo nunca sai dele. Você pode configurar e ver a prévia na hora; para baixar as peças é preciso um login gratuito por e-mail.
Um aviso importante logo de início: a ferramenta é uma versão demo. Não consigo conferir cada molde à mão, e imprimir um molde pode gastar muito plástico. Abra os arquivos no seu fatiador e confira dimensões, espessura de parede, rebaixos e consumo de plástico antes de imprimir. Os downloads só são liberados depois que você marca “Vou conferir o modelo no meu fatiador antes de imprimir”, e os nomes dos arquivos levam o sufixo _DEMO.
Que molde serve para o meu modelo?
Envie um STL, 3MF ou OBJ (até 60 MB e 500.000 triângulos), ou experimente o exemplo embutido, um peão de xadrez. A ferramenta mostra tamanho, volume e se a malha é fechada, detecta rebaixos e classifica cada molde como bom, com ressalvas ou inadequado, marcando um como recomendado.
| Molde | Melhor para | O que você recebe |
|---|---|---|
| Silicone aberto | Um modelo apoiado em uma base plana (a área plana embaixo é mais da metade da sua projeção) | Uma caixa de vazamento; a face plana vira a abertura de vazamento |
| Silicone em duas partes | Modelos redondos e volumosos sem base plana, ou modelos com rebaixos | Caixa, base de partição, formadores de canal e de respiro |
| Gesso em duas partes | Só modelos sem rebaixos sérios (cera, concreto, barbotina) | As mesmas peças; camada de gesso mais grossa e chaves maiores por padrão |
| Plástico em duas partes | Só sem rebaixos sérios; o caminho mais rápido | Duas metades impressas com uma cavidade: despeje resina, gesso ou cera direto |
| Plástico de 3–4 partes | O modelo não sai de duas metades, mas cada parte pode sair na sua própria direção | Três ou quatro partes impressas com cavidade, chaves e ranhuras para fitas: despeje direto |
Um molde rígido de duas peças não solta uma peça que fica travada, por exemplo um peão cuja cabeça é mais larga que o pescoço. Com rebaixos sérios, os moldes de plástico e de gesso de duas partes ficam bloqueados para download. Aí a ferramenta checa se a peça sai de 3–4 partes rígidas e, se não sair, sugere silicone no lugar. Os rebaixos são destacados em vermelho.
Como funciona o molde de silicone em duas partes?
É a opção mais versátil. Você recebe três tipos de peças:
- Uma caixa (forma de contenção) em volta do modelo, inteiriça ou dividida com grampos.
- Uma base de partição: uma placa com um bolso que acompanha a metade de baixo do modelo até a linha de partição, com chaves de alinhamento e sulcos. Imprime com o bolso para cima, sem suportes.
- Formadores de canal e de respiro: cones que ficam no silicone durante os dois vazamentos, para o canal estar íntegro depois de desmoldar.
Você coloca o modelo na base, despeja a metade um, vira, retira a base, aplica desmoldante (silicone gruda em silicone para sempre) e despeja a metade dois. Um passo a passo com a quantidade de material de cada metade está na página e em um arquivo TXT, que baixa sem login porque não contém geometria.
Como funciona o molde de plástico de 3–4 partes?
É um molde rígido para resina, cera, gesso e concreto, para modelos que não saem de duas metades porque têm rebaixos acima e abaixo de qualquer plano de partição. Dois planos perpendiculares dividem o bloco do molde:
| Disposição | Partes |
|---|---|
| 3 partes, tampa em cima | Toda a parte de cima sai para cima; a de baixo são duas metades que deslizam para os lados |
| 3 partes, base embaixo | Toda a parte de baixo sai para baixo; a de cima são duas metades que deslizam para os lados |
| 4 partes | Duas partes em cima e duas embaixo, cada uma saindo na sua própria direção |
A ferramenta testa os eixos e as posições dos dois planos e checa os rebaixos de cada parte separadamente, conforme a direção em que ela sai. Vence a disposição em que nenhuma parte trava na peça, com o menor número possível de partes. À mão você pode escolher 3 ou 4 partes, os eixos e deslocar os dois planos; a prévia afasta as partes nas direções em que elas saem, com uma lista como «Parte 2, embaixo, lado -X: sai para o lado».
O que mais ela acrescenta:
- Chaves cônicas só nas juntas em que a parte que sai primeiro se afasta em linha reta da junta; senão uma chave a impediria de deslizar.
- Canal de vazamento e respiros correm na vertical, por uma parte que sai para cima, ou ao longo da junta entre duas partes, para que cada parte se solte da sua metade do canal.
- Ranhuras para fitas dão a volta no molde: um elástico, uma abraçadeira ou uma fita prende as partes contra os dois planos ao mesmo tempo.
- Números das peças gravados na face frontal na ordem de desmontagem: a parte 1 sai primeiro.
- Sem suportes: cada parte é impressa com a face de partição para cima e a face externa sobre a mesa.
Se a peça não sai nem de 3–4 partes, a ferramenta avisa («você precisa de um molde de silicone») e o download fica bloqueado. As instruções (montagem sobre as chaves, fixação, vazamento com a quantidade de material, ordem de desmontagem) estão na página e em um arquivo TXT.
O que dá para configurar?
As faixas vêm da ferramenta:
| Parâmetro | Faixa | Padrão |
|---|---|---|
| Camada de silicone em volta do modelo, caixa aberta | 5–25 mm (em geral 8–15) | - |
| Camada em volta do modelo, molde de duas partes | 5–40 mm | 10 mm silicone, 20 mm gesso |
| Parede da caixa, molde aberto | 1,2–6 mm | - |
| Parede da caixa, molde de duas partes | 1,6–6 mm | - |
| Canal de vazamento | 3–16 mm de diâmetro | 6 mm silicone, 10 mm gesso |
| Respiros | 0–4, 2–5 mm de diâmetro | - |
| Parede do molde de plástico em volta do modelo | 6–40 mm | 12 mm |
| Canal do molde de plástico | 3–12 mm de diâmetro | 6 mm, dois respiros de 2 mm |
| Molde de 3–4 partes: parede, chaves | 6–40 mm; cone de 4–16 mm de diâmetro | 12 mm; 8 mm, folga de 0,2 mm |
O plano de partição é escolhido automaticamente (o de menos rebaixos) ou definido à mão. A caixa aberta tem marcas de nível de enchimento, orelhas para fita e uma tampa contra poeira; o molde de plástico tem chaves de alinhamento, parafusos M3 ou M4 e fendas de alavanca para abrir as metades. Dá para girar o modelo para colocar uma face plana para baixo.
E se eu não tenho um modelo?
Há moldes paramétricos compactos para tarefas simples: um porta-copos ou azulejo (círculo, quadrado, hexágono, coração), sabonete, chocolate, gelo (cubos ou hemisférios), velas (cilindro, cone, esfera em duas metades, furo do pavio), um vaso de concreto com drenagem e uma bandeja de epóxi. Você digita as dimensões à mão e a estimativa de material funciona do mesmo jeito.
Quanto material vou precisar?
A ferramenta mostra o volume da cavidade menos o modelo e os formadores. Escolha o material de fundição: silicone, resina ou epóxi, gesso, concreto, cera, base de sabonete, chocolate ou água. Materiais de dois componentes ganham uma divisão A:B (1:1, 2:1, 10:1, 20:1); o gesso ganha pó seco mais água. Densidades padrão: silicone 1,1 g/ml, gesso 1,7, concreto 2,2, cera 0,9. A margem de perda é de 0, 5, 10 ou 15 por cento. Ela também mostra a massa de plástico para imprimir o próprio molde e se cada peça cabe na sua mesa.
Como imprimir o molde?
- Plástico. PLA basta para silicone, gesso e concreto. Para cera quente e base de sabonete, use PETG ou ASA: o PLA amolece a partir de cerca de 55–60 °C.
- Bico e camadas. Bico de 0,4 mm, camadas de 0,12–0,16 mm: cada linha de camada aparece na peça fundida.
- Paredes. 3–4 perímetros para o molde não vazar. Teste com água e seque bem.
- Desmoldante. Resina e epóxi grudam em PLA e PETG, e o gesso em plástico seco. Você precisa de um desmoldante.
- Despejar o silicone. Despeje um filete fino em um canto, de 20–30 cm de altura, para as bolhas estourarem na queda. Fixe o modelo no lugar: o silicone é mais pesado que o plástico e o modelo vai flutuar.
Que erros evitar?
- Despejar chocolate ou gelo em um molde impresso. O plástico impresso não é seguro para alimentos e os poros das camadas abrigam bactérias. Use uma peça-mestra e silicone de grau alimentício. Isso vale para o próprio molde impresso.
- Pular o desmoldante na metade A antes do segundo vazamento, o que funde as metades.
- Pular um teste. O silicone de platina pode não curar em algumas resinas e massas de modelar: teste em uma sobra.
- Uma malha com furos. Erros de malha deixam a estimativa da cavidade imprecisa; repare o arquivo antes no diagnóstico de STL.
- Esquecer o fatiador. Isto é um demo: abra as peças e confira antes de imprimir.
Como isso se compara a outras opções?
Para um molde avulso, você mesmo pode modelar a forma no Fusion 360, Blender ou Tinkercad. Isso dá controle total, mas exige tempo e prática. A ferramenta é mais rápida no caso típico: um arquivo enviado vira um conjunto de peças, uma checagem de rebaixos e uma estimativa de material. Ela divide um molde rígido em no máximo 4 partes e só com planos ao longo dos eixos do modelo; para uma escultura complexa que precise de uma linha de partição inclinada ou de cinco ou mais partes, use um molde de silicone ou modele a forma em CAD.
De quem posso copiar os modelos?
Só de modelos sobre os quais você tem direitos. A responsabilidade por copiar o trabalho dos outros é sua; veja é legal vender impressões feitas a partir do arquivo STL de outra pessoa.
Você pode inspecionar o seu modelo antes no visualizador de modelos 3D, ou checar problemas de malha com este guia sobre arquivos STL quebrados.
Perguntas frequentes
- Como fazer um molde de silicone a partir de um arquivo STL?
- Envie o STL, 3MF ou OBJ ao gerador de moldes, escolha o molde de silicone aberto ou o molde de silicone em duas partes e baixe as peças imprimíveis. Você imprime uma caixa (e uma base de partição), fixa o modelo dentro, despeja silicone de dois componentes e obtém um molde flexível.
- Como imprimir em 3D um molde para fundição em silicone?
- A impressora faz a forma de contenção, não o silicone em si: uma caixa em volta do modelo e, em um molde de duas partes, uma base de partição e formadores de canal. Você despeja o silicone nessa forma e o retira depois de curado.
- O que é um gerador de molde impresso em 3D?
- É uma ferramenta que monta um molde de fundição em volta do seu modelo. Esta pode gerar um molde rígido de duas partes (para modelos sem rebaixos) ou uma caixa-mestre a partir da qual você faz um molde flexível de silicone, e estima o consumo de silicone, gesso e plástico.
- Quanto silicone preciso para um molde?
- A ferramenta pega o volume da cavidade da caixa menos o seu modelo, separadamente para cada metade de um molde de duas partes. O silicone tem cerca de 1,1 g/ml, então 100 ml são aproximadamente 110 g. Dá para somar uma margem de perda de 0, 5, 10 ou 15 por cento; o padrão é 10.
- Posso fazer chocolate ou gelo em um molde impresso em 3D?
- Não no próprio molde impresso: as linhas de camada deixam poros e o plástico impresso não é seguro para alimentos. Imprima uma peça-mestra, faça dela um molde de silicone de grau alimentício e despeje o chocolate ou a água nele.
- Por que a ferramenta não me deixa baixar um molde rígido para o meu modelo?
- O modelo tem rebaixos sérios, então a peça fundida não sai das partes rígidas do molde, e o download fica bloqueado. Se ela não sai de duas metades mas sai de três ou quatro partes, o molde de plástico de 3–4 partes resolve; se nem assim sai, use silicone, porque o silicone flexível se solta dos rebaixos.
- Posso imprimir em 3D um molde rígido de três ou quatro partes?
- Sim. O molde de plástico de 3–4 partes é para modelos que não saem de duas metades: dois planos perpendiculares dividem o bloco do molde e cada parte sai na sua própria direção, para cima, para baixo ou para o lado. O gerador escolhe os planos e a disposição, checa os rebaixos de cada parte e acrescenta chaves, canal de vazamento, respiros, ranhuras para fitas e números das peças na ordem de desmontagem.
- O que significa versão demo no gerador de moldes?
- Os moldes não são conferidos à mão e imprimir um molde pode gastar muito plástico. Abra o arquivo no seu fatiador e confira tamanho, paredes e consumo de plástico antes; os downloads exigem a confirmação de que você fará isso. Os nomes dos arquivos terminam em _DEMO.