
7 октября 2026 г.
Форма для литья из силикона по модели: генератор молдов онлайн
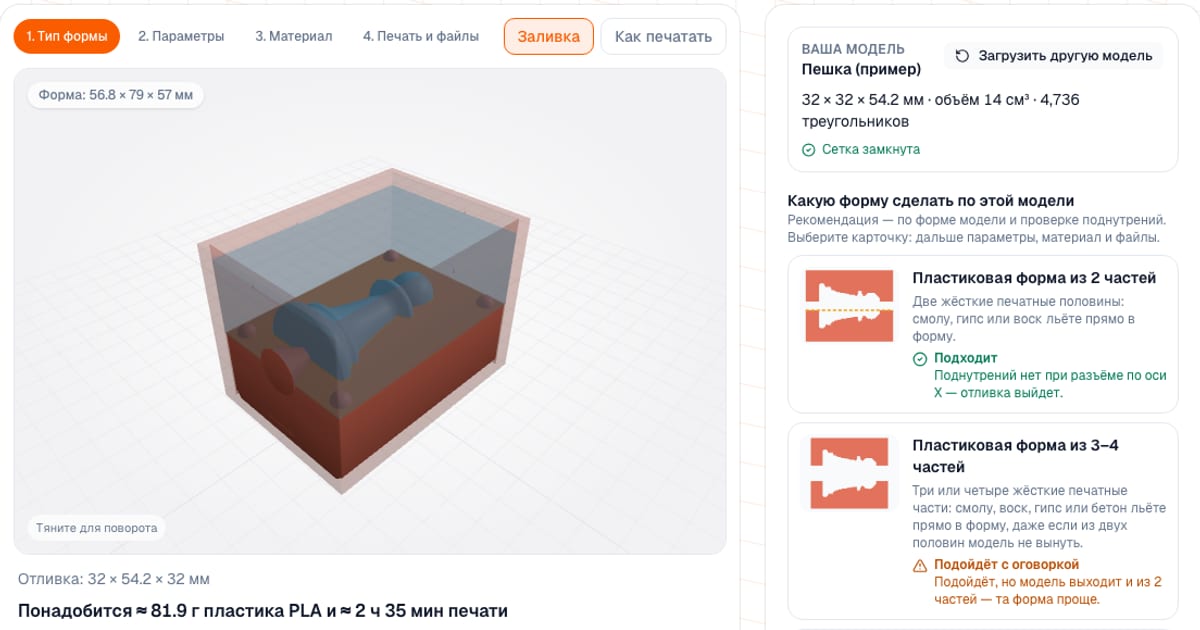
Чтобы сделать форму для литья по своей модели, загрузите её в генератор молдов: инструмент проверит модель, подскажет подходящий тип формы и построит детали для печати. Формат на выходе — STL (по одной детали) или 3MF (весь набор). Работает бесплатно в браузере, файл модели никуда не отправляется; настроить и посмотреть превью можно сразу, а скачать детали — после бесплатного входа по почте.
Сразу о главном: инструмент в демо-версии. Я не могу вручную проверить каждую форму, а печать молда съедает много пластика, поэтому перед печатью откройте файл в слайсере и проверьте размеры, толщину стенок, поднутрения и расход. Скачивание открывается только после отметки «Я проверю модель в слайсере перед печатью», а в именах файлов стоит _DEMO.
Какую форму выбрать под мою модель?
Загрузите STL, 3MF или OBJ (до 60 МБ и 500 000 треугольников) или попробуйте готовый пример — шахматную пешку. Инструмент покажет габариты, объём, замкнутость сетки, найдёт поднутрения и оценит каждую форму: «подходит», «с оговоркой» или «не подойдёт», одну отметит как рекомендуемую.
| Форма | Когда подходит | Что получаете |
|---|---|---|
| Силиконовая, открытая сверху | Модель стоит на плоском основании (площадь плоской грани снизу — больше половины габарита) | Короб под заливку; плоская грань станет заливочным отверстием |
| Составная силиконовая из 2 частей | Объёмные модели без плоского основания, модели с поднутрениями | Короб, постель по линии разъёма, формирователи литника и выпоров |
| Составная гипсовая из 2 частей | Только без серьёзных поднутрений (воск, бетон, шликер) | Те же детали; слой гипса и замки больше по умолчанию |
| Пластиковая из 2 частей | Только без серьёзных поднутрений; нужна скорость | Две печатные половины с полостью: смолу, гипс или воск льют сразу в них |
| Пластиковая из 3–4 частей | Из двух половин модель не вынуть, но части можно снять каждую в свою сторону | Три или четыре печатные части с полостью, замками и пазами под стяжки — льют прямо в форму |
Логика простая. Жёсткую форму из двух половин нельзя снять с отливки, которая «закусывает» — например, голова пешки шире шейки. Поэтому при серьёзных поднутрениях для пластиковой формы из 2 частей и гипсовой скачивание закрыто. Тогда инструмент проверяет, выйдет ли отливка из 3–4 жёстких частей, и если нет — предлагает силиконовую: гибкий силикон снимается и с поднутрений. Поднутрения подсвечиваются красным.
Как работает составная силиконовая форма из двух частей?
Это самый универсальный вариант. Инструмент даёт три вида деталей:
- Короб-опалубку — рамка вокруг модели. Бывает цельным или разборным на стяжках.
- Постель — плита с гнездом точно по нижней половине модели до линии разъёма, с замками-ориентирами и канавками. Печатается гнездом вверх без поддержек.
- Формирователи литника и выпоров — конусы, которые остаются в силиконе на обе заливки; после разборки канал целый.
Порядок такой: кладёте модель в постель, заливаете первую половину, переворачиваете, вынимаете постель, смазываете разделителем (силикон к силикону прилипает намертво) и заливаете вторую. Пошаговая инструкция с количеством материала на каждую половину есть на странице и в TXT-файле — этот файл скачивается без входа, в нём нет геометрии.
Как работает пластиковая форма из 3–4 частей?
Это жёсткая форма для смолы, воска, гипса и бетона под модели, которые из двух половин не вынуть: поднутрения есть и сверху, и снизу при любом разъёме. Блок формы делится двумя перпендикулярными плоскостями:
| Схема | Из чего состоит |
|---|---|
| 3 части, крышка сверху | Верх целиком снимается вверх, низ делится на две половины, которые уходят в стороны |
| 3 части, основание снизу | Низ целиком снимается вниз, верх — две половины в стороны |
| 4 части | По две части сверху и снизу, каждая уходит в свою сторону |
Инструмент сам перебирает оси и положения обеих плоскостей и проверяет поднутрения у каждой части отдельно — с учётом того, куда её снимают. Побеждает вариант, где ни одна часть не цепляется за отливку, а частей меньше. Вручную можно выбрать 3 или 4 части, оси и сдвинуть плоскости ползунками; в превью части разнесены в стороны, куда их снимают, а рядом — список «часть 2 — низ, сторона −X: снимается вбок».
Что ещё делает инструмент:
- Замки-конусы — только на тех стыках, где первая снимаемая часть уходит перпендикулярно стыку; иначе выступ не дал бы её сдвинуть.
- Литник и выпоры — вертикальные, через часть, которая снимается вверх, или по стыку двух частей: тогда каждая уходит от своей половины канала.
- Пазы под стяжки — кольцевые канавки вокруг формы: одна резинка, хомут или ремень прижимает части сразу к обеим плоскостям.
- Номера частей выдавлены на передней грани — это порядок разборки: часть 1 снимают первой.
- Печать без поддержек: каждая часть лежит стыком вверх, наружной гранью на стол.
Если отливку не вынуть и из 3–4 частей, инструмент так и пишет — «нужна силиконовая форма», — а скачивание закрыто. Инструкция (сборка по замкам, стяжка, заливка с количеством материала, разборка по номерам) — на странице и в TXT.
Что можно настроить?
Диапазоны взяты из инструмента:
| Параметр | Диапазон | По умолчанию |
|---|---|---|
| Слой силикона вокруг модели, открытый короб | 5–25 мм (обычно 8–15) | — |
| Слой вокруг модели, составная форма | 5–40 мм | 10 мм силикон, 20 мм гипс |
| Стенка короба, открытая форма | 1,2–6 мм | — |
| Стенка короба, составная форма | 1,6–6 мм | — |
| Литник | Ø 3–16 мм | Ø 6 мм силикон, Ø 10 мм гипс |
| Выпоры | 0–4 шт., Ø 2–5 мм | — |
| Стенка пластиковой формы вокруг модели | 6–40 мм | 12 мм |
| Литник пластиковой формы | Ø 3–12 мм | Ø 6 мм, 2 выпора Ø 2 мм |
| Форма из 3–4 частей: стенка, замки | 6–40 мм; конус Ø 4–16 мм | 12 мм; Ø 8 мм, зазор 0,2 мм |
Плоскость разъёма подбирается автоматически (с наименьшими поднутрениями) или задаётся вручную. В открытом коробе есть метки уровня заливки, ушки под стяжку и крышка от пыли; в пластиковой форме — замки, стяжные винты M3 или M4 и выемки под отвёртку, чтобы раскрыть половины. Положение модели задаётся прямо в её карточке после загрузки: поворот на 90° вокруг X, Y или Z или «Положить на плоскую грань» — инструмент сам найдёт самую большую плоскую грань, положит на неё модель и выровняет по осям. Это выручает, если файл сохранён криво: плоскости разъёма идут вдоль осей, а рекомендация пересчитывается по повёрнутой модели.
А если модели нет?
Для простых случаев есть компактные формы без модели: подставка под кружку или плитка (круг, квадрат, шестиугольник, сердце), мыло, шоколад, лёд (кубики или полусферы), свеча (цилиндр, конус, шар из двух половин, отверстие под фитиль), бетонный горшок с дренажом и эпоксидный поднос. Размеры вводите вручную, расход считается так же.
Сколько материала нужно?
Инструмент выводит объём полости за вычетом модели и формирователей. Выбираете материал отливки: силикон, смола или эпоксидка, гипс, бетон, воск, мыльная основа, шоколад, вода. Для двухкомпонентных материалов показывается раскладка A:B (1:1, 2:1, 10:1, 20:1), для гипса — сухой порошок и вода. Плотности по умолчанию: силикон 1,1 г/мл, гипс 1,7, бетон 2,2, воск 0,9. Запас на потери — 0, 5, 10 или 15 %. Показывается и масса пластика на печать самой формы, и влезают ли детали в стол принтера.
Как напечатать форму?
- Пластик. Для силикона, гипса и бетона хватает PLA. Для горячего воска и мыльной основы берите PETG или ASA: PLA размягчается уже от 55–60 °C.
- Сопло и слой. 0,4 мм и слой 0,12–0,16 мм — каждый слой отпечатается на отливке.
- Стенки. 3–4 периметра, чтобы форма не текла. Проверьте её на протечки водой и высушите.
- Разделитель. Смола и эпоксидка прилипают к PLA и PETG, гипс — к сухому пластику. Без разделителя не обойтись.
- Заливка силикона. Лейте тонкой струйкой в угол с высоты 20–30 см — пузыри лопнут по дороге. Модель закрепите: силикон тяжелее пластика, и она всплывёт.
Какие ошибки бывают чаще всего?
- Лить шоколад или лёд в напечатанную форму. Пластик не пищевой, поры между слоями — рассадник бактерий. Нужен мастер и пищевой силикон. Это относится и к самой напечатанной форме.
- Не смазать половину A перед второй заливкой — половины схватятся.
- Пропустить пробу. Платиновый силикон может не схватиться на некоторых смолах и пластилине: сделайте пробу на обрезке.
- Дырявая сетка. С ошибками в модели расчёт полости будет неточным; сначала почините файл в «Починке STL».
- Забыть слайсер. Это демо: откройте детали и проверьте их до печати.
Чем это лучше или хуже других вариантов?
Для разовой формы вручную можно построить опалубку в Fusion 360, Blender или Tinkercad — это даёт полный контроль, но требует времени и умения. Наш инструмент быстрее для типового случая: из загруженного файла сразу выходит набор деталей, оценка поднутрений и расход материала. Жёсткую форму он делит не больше чем на 4 части и только плоскостями вдоль осей модели — для сложной скульптуры, которой нужен наклонный разъём или пять и больше частей, берите силиконовую форму или стройте опалубку в CAD.
Чьи модели можно копировать?
Только те, на которые у вас есть права. Ответственность за копирование чужих изделий лежит на пользователе; подробнее — в статье можно ли печатать чужие STL.
Открыть модель до построения формы можно в просмотрщике 3D.
Частые вопросы
- Как сделать форму для литья из силикона по модели?
- Загрузите STL, 3MF или OBJ в генератор молдов, выберите «Силиконовая форма, открытая сверху» или «Составная силиконовая форма из 2 частей» и скачайте напечатанные детали. Печатаете короб (и постель), крепите модель, заливаете двухкомпонентный силикон — получаете гибкую форму.
- Как сделать силиконовую форму на 3D-принтере?
- 3D-принтер печатает не саму силиконовую форму, а опалубку для неё: короб вокруг модели, у составной формы — ещё постель по линии разъёма и формирователи литника. Силикон заливаете в эту опалубку, после отверждения снимаете её.
- Что такое молд на 3D-принтере и как его сделать?
- Молд — форма для отливки: смолы, гипса, воска, мыла, бетона. Его можно напечатать целиком (жёсткая двухсоставная форма для моделей без поднутрений) или напечатать мастер-короб и отлить гибкую форму из силикона. Генератор молдов делает оба варианта по вашему файлу.
- Сколько силикона нужно на форму?
- Инструмент считает объём полости короба минус модель — для составной формы отдельно на каждую половину. Силикон весит около 1,1 г/мл, то есть 100 мл — примерно 110 г. Запас на остатки в стакане можно выбрать: 0, 5, 10 или 15 %, по умолчанию 10 %.
- Можно ли делать форму для шоколада или льда напечатанной на принтере?
- Саму напечатанную форму для еды использовать нельзя: между слоями остаются поры. Напечатайте мастер, отлейте по нему форму из пищевого силикона и лейте шоколад или воду уже в неё.
- Почему инструмент не даёт скачать жёсткую форму для моего файла?
- У модели серьёзные поднутрения: отливку не вынуть из жёстких частей формы. Тогда скачивание закрыто. Если из двух половин не вынуть, а из трёх-четырёх частей — да, подойдёт пластиковая форма из 3–4 частей; если не выходит и так — силиконовая: гибкий силикон снимается и с поднутрений.
- Можно ли напечатать жёсткую форму из трёх или четырёх частей?
- Да. Пластиковая форма из 3–4 частей нужна, когда модель не вынуть из двух половин: блок делится двумя перпендикулярными плоскостями, и каждая часть снимается в свою сторону — вверх, вниз или вбок. Генератор сам подбирает плоскости и схему, проверяет поднутрения у каждой части, ставит замки, литник, выпоры, пазы под стяжки и номера частей в порядке разборки.
- Что означает «демо-версия» у генератора молдов?
- Формы не проверяются вручную, а печать формы занимает много пластика. Перед печатью откройте файл в слайсере и проверьте размеры, стенки и расход; для скачивания нужна отметка «проверю в слайсере». Файлы имеют суффикс _DEMO.