
7 Ekim 2026
STL'den Silikon Kalıp Yapımı: Ücretsiz Kalıp Oluşturucu
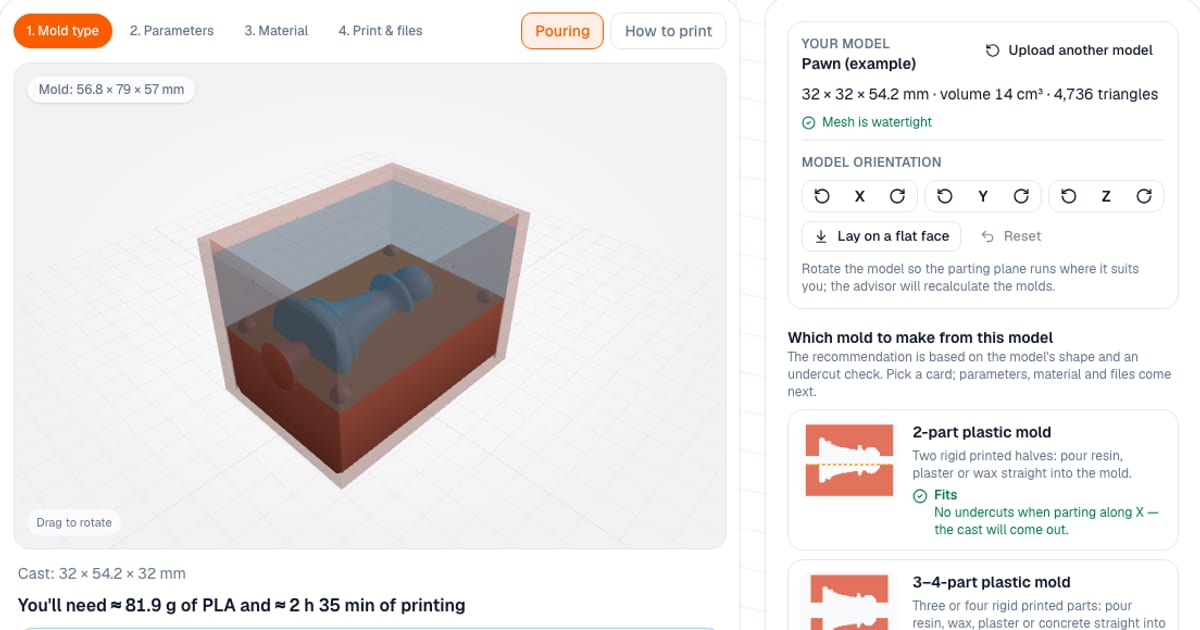
STL'den silikon kalıp yapmak için modeli kalıp oluşturucuya yükleyin: mesh'i kontrol eder, o modele uygun kalıp türünü önerir ve basılabilir parçaları kurar. Çıktı STL (her seferinde tek parça) ya da 3MF'dir (tüm set). Ücretsizdir ve tarayıcınızda çalışır, model dosyanız tarayıcıdan çıkmaz. Hemen ayarlayıp önizleyebilirsiniz; parçaları indirmek için e-postayla ücretsiz giriş gerekir.
Baştan önemli bir not: araç bir demo sürümdür. Her kalıbı elle kontrol edemem ve kalıp basmak çok plastik harcayabilir. Basmadan önce dosyaları dilimleyicinizde açıp ölçüleri, duvar kalınlığını, girintileri ve plastik kullanımını kontrol edin. İndirmeler yalnızca «Basmadan önce modeli dilimleyicimde kontrol edeceğim» kutusunu işaretlediğinizde açılır ve dosya adlarında _DEMO eki bulunur.
Modelime hangi kalıp uyar?
STL, 3MF veya OBJ yükleyin (60 MB ve 500.000 üçgene kadar) ya da yerleşik örneği, bir satranç piyonunu deneyin. Araç boyutu, hacmi ve mesh'in kapalı olup olmadığını gösterir, girintileri bulur ve her kalıbı iyi, çekincelerle ya da uygun değil olarak derecelendirip birini önerilen olarak işaretler.
| Kalıp | En iyi kullanım | Ne alırsınız |
|---|---|---|
| Üstü açık silikon | Düz bir tabanda duran model (alttaki düz alan ayak izinin yarısından fazla) | Bir döküm kutusu; düz yüz döküm ağzı olur |
| İki parçalı silikon | Düz tabanı olmayan yuvarlak, hacimli modeller ya da girintili modeller | Kutu, ayırma yatağı, döküm kanalı ve havalandırma şekillendiricileri |
| İki parçalı alçı | Yalnızca ciddi girintisi olmayan modeller (balmumu, beton, çamur) | Aynı parçalar; varsayılan olarak daha kalın alçı katmanı ve daha büyük kilitler |
| İki parçalı plastik | Yalnızca girintisiz; en hızlı yol | Boşluklu iki basılı yarı: reçine, alçı veya balmumunu doğrudan dökün |
| 3–4 parçalı plastik | Model iki yarıdan çıkmıyor, ama her parça kendi yönünde çıkabiliyor | Boşluklu, kilitli ve bağ kayışı oluklu üç veya dört basılı parça: doğrudan dökün |
Sert iki parçalı bir kalıp, yerine kilitlenen bir dökümü çıkaramaz; örneğin başı boynundan geniş bir piyon. Ciddi girintilerde iki parçalı plastik ve alçı kalıpların indirilmesi engellenir. Araç bu durumda dökümün 3–4 sert parçadan çıkıp çıkmadığını kontrol eder, çıkmıyorsa bunun yerine silikon önerir. Girintiler kırmızıyla vurgulanır.
İki parçalı silikon kalıp nasıl çalışır?
En çok yönlü seçenektir. Üç tür parça alırsınız:
- Modelin çevresinde bir kutu (kalıp çerçevesi), tam ya da kelepçelerle bölünmüş.
- Bir ayırma yatağı: modelin alt yarısının ayırma çizgisine kadarki kısmına uyan bir cebi olan, hizalama kilitleri ve olukları bulunan plaka. Cep yukarıda, destek olmadan basılır.
- Döküm kanalı ve havalandırma şekillendiricileri: iki dökümde de silikonun içinde kalan koniler; böylece kalıptan çıkarınca kanal sağlam kalır.
Modeli yatağa yerleştirir, birinci yarıyı dökersiniz, çevirir, yatağı çıkarır, ayırıcı sürer (silikon silikona kalıcı yapışır) ve ikinci yarıyı dökersiniz. Her yarı için malzeme miktarını içeren adım adım rehber sayfada ve bir TXT dosyasındadır; geometri içermediği için TXT girişsiz iner.
3–4 parçalı plastik kalıp nasıl çalışır?
Reçine, balmumu, alçı ve beton için sert bir kalıptır; herhangi bir ayırma düzleminin hem üstünde hem altında girintisi olduğu için iki yarıdan çıkmayan modeller içindir. Birbirine dik iki düzlem kalıp bloğunu böler:
| Yerleşim | Parçalar |
|---|---|
| 3 parça, üstte kapak | Üstün tamamı yukarı çıkar; alt kısım yana kayarak çıkan iki yarıdır |
| 3 parça, altta taban | Altın tamamı aşağı çıkar; üst kısım yana kayarak çıkan iki yarıdır |
| 4 parça | Üstte iki, altta iki parça; her biri kendi yönünde çıkar |
Araç iki düzlemin eksenlerini ve konumlarını dener ve her parçadaki girintileri, o parçanın çıkış yönüne göre ayrı ayrı kontrol eder. Kazanan, hiçbir parçanın dökümde takılmadığı ve mümkün olduğunca az parçalı yerleşimdir. Elle 3 veya 4 parça, eksenleri seçebilir ve iki düzlemi de kaydırabilirsiniz; önizleme parçaları çıkış yönlerinde birbirinden ayırır ve „Parça 2, alt, -X tarafı: yana doğru çıkar“ gibi bir liste gösterir.
Başka neler ekler:
- Koni kilitler yalnızca ilk çıkan parçanın dikişten düz bir çizgide uzaklaştığı dikişlerde bulunur; aksi halde kilit parçanın kaymasını engellerdi.
- Döküm kanalı ve havalandırmalar dikey olarak, yukarı çıkan bir parçanın içinden ya da iki parça arasındaki dikiş boyunca uzanır; böylece her parça kanalın kendi yarısından ayrılır.
- Bağ kayışı olukları kalıbın çevresinden geçer: tek bir lastik, kablo bağı veya kayış parçaları aynı anda iki düzleme birden bastırır.
- Parça numaraları ön yüze ayırma sırasına göre basılır: 1 numaralı parça ilk çıkar.
- Destek yok: her parça ayırma yüzü yukarıda, dış yüzü tablada olacak şekilde basılır.
Döküm 3–4 parçadan bile çıkmıyorsa araç bunu söyler („silikon kalıp gerekiyor“) ve indirme engellenir. Talimat (kilitler üzerinde montaj, sıkıştırma, malzeme miktarıyla dökme, ayırma sırası) sayfada ve bir TXT dosyasındadır.
Neler ayarlanabilir?
Aralıklar araçtan gelir:
| Parametre | Aralık | Varsayılan |
|---|---|---|
| Modelin çevresindeki silikon katmanı, açık kutu | 5–25 mm (genelde 8–15) | - |
| Modelin çevresindeki katman, iki parçalı kalıp | 5–40 mm | silikon için 10 mm, alçı için 20 mm |
| Kutu duvarı, açık kalıp | 1,2–6 mm | - |
| Kutu duvarı, iki parçalı kalıp | 1,6–6 mm | - |
| Döküm kanalı | 3–16 mm çap | silikon için 6 mm, alçı için 10 mm |
| Havalandırmalar | 0–4, 2–5 mm çap | - |
| Plastik kalıbın model çevresindeki duvarı | 6–40 mm | 12 mm |
| Plastik kalıp döküm kanalı | 3–12 mm çap | 6 mm, iki adet 2 mm havalandırma |
| 3–4 parçalı kalıp: duvar, kilitler | 6–40 mm; koni 4–16 mm çap | 12 mm; 8 mm, 0,2 mm boşluk |
Ayırma düzlemi otomatik seçilir (en az girinti) ya da elle belirlenir. Açık kutuda dolum seviyesi işaretleri, kayış kulakları ve bir toz kapağı vardır; plastik kalıpta hizalama kilitleri, M3 veya M4 cıvatalar ve yarıları açmak için kaldıraç yuvaları bulunur. Düz bir yüzü alta getirmek için modeli döndürebilirsiniz.
Modelim yoksa?
Basit işler için kompakt parametrik kalıplar var: bir bardak altlığı veya karo (daire, kare, altıgen, kalp), sabun, çikolata, buz (küpler veya yarım küreler), mumlar (silindir, koni, iki yarım küre, fitil deliği), drenajlı bir beton saksı ve bir epoksi tepsi. Ölçüleri elle girersiniz ve malzeme tahmini aynı şekilde çalışır.
Ne kadar malzemeye ihtiyacım olacak?
Araç, boşluk hacminden model ve şekillendiricileri çıkararak gösterir. Döküm malzemesini seçin: silikon, reçine veya epoksi, alçı, beton, balmumu, sabun bazı, çikolata ya da su. İki bileşenli malzemeler A:B oranı alır (1:1, 2:1, 10:1, 20:1); alçı kuru toz artı su alır. Varsayılan yoğunluklar: silikon 1,1 g/ml, alçı 1,7, beton 2,2, balmumu 0,9. Fire payı %0, 5, 10 veya 15'tir. Ayrıca kalıbın kendisini basmak için plastik kütlesini ve her parçanın baskı tablanıza sığıp sığmadığını gösterir.
Kalıp nasıl basılmalı?
- Plastik. Silikon, alçı ve beton için PLA yeterlidir. Sıcak balmumu ve sabun bazı için PETG veya ASA kullanın: PLA yaklaşık 55–60 °C'den itibaren yumuşar.
- Nozul ve katmanlar. 0,4 mm nozul, 0,12–0,16 mm katman: her katman çizgisi dökümde görünür.
- Duvarlar. Kalıp sızdırmasın diye 3–4 çevre duvarı. Suyla deneyin ve iyice kurutun.
- Ayırıcı madde. Reçine ve epoksi PLA ile PETG'ye yapışır, alçı kuru plastiğe. Ayırıcı gerekir.
- Silikon dökümü. İnce bir akıntıyı 20–30 cm yükseklikten bir köşeye dökün, kabarcıklar inerken patlasın. Modeli yerine sabitleyin: silikon plastikten ağırdır ve model yüzer.
Hangi hatalardan kaçınmalı?
- Basılı kalıba çikolata veya buz dökmek. Basılmış plastik gıdaya uygun değildir ve katman gözenekleri bakteri barındırır. Bir ana model ve gıdaya uygun silikon kullanın. Bu, basılı kalıbın kendisi için geçerlidir.
- A yarısında ayırıcıyı atlamak. İkinci dökümden önce yarıları kaynaştırır.
- Denemeyi atlamak. Platin silikon bazı reçinelerde ve modelleme kilinde sertleşmeyebilir: bir artık parçada deneyin.
- Delikli mesh. Mesh hataları boşluk tahminini yanlış yapar; önce dosyayı STL Onarım ile onarın.
- Dilimleyiciyi unutmak. Bu bir demodur: basmadan önce parçaları açıp kontrol edin.
Diğer seçeneklerle karşılaştırması
Tek seferlik iş için kalıp çerçevesini Fusion 360, Blender veya Tinkercad'de kendiniz modelleyebilirsiniz. Bu tam kontrol verir ama zaman ve beceri ister. Tipik durum için araç daha hızlıdır: yüklenen dosya bir parça setine, girinti kontrolüne ve malzeme tahminine dönüşür. Sert bir kalıbı en fazla 4 parçaya böler ve yalnızca model eksenleri boyunca uzanan düzlemlerle çalışır; eğik bir ayırma çizgisi ya da beş ve daha fazla parça gerektiren karmaşık bir heykel için silikon kalıp kullanın veya kalıp çerçevesini CAD'de modelleyin.
Kimin modellerini kopyalayabilirim?
Yalnızca haklarına sahip olduğunuz modelleri. Başkalarının işini kopyalamanın sorumluluğu size aittir; bkz. başkasının STL dosyalarını basmak mümkün mü: telif hakkı.
Modelinizi önce 3D model görüntüleyicide inceleyebilir ya da mesh sorunlarını bozuk STL dosyaları rehberiyle kontrol edebilirsiniz.
Sık sorulan sorular
- STL dosyasından silikon kalıp nasıl yapılır?
- STL, 3MF veya OBJ dosyasını kalıp oluşturucuya yükleyin, üstü açık silikon kalıbı ya da iki parçalı silikon kalıbı seçin ve basılabilir parçaları indirin. Bir kutu (ve ayırma yatağı) basarsınız, modelinizi içine sabitlersiniz, iki bileşenli silikon dökersiniz ve esnek bir kalıp elde edersiniz.
- Silikon döküm için 3D yazıcıyla kalıp nasıl basılır?
- Yazıcı silikonun kendisini değil kalıp çerçevesini basar: modelin çevresinde bir kutu ve iki parçalı kalıpta ayırma yatağı ile döküm kanalı şekillendiricileri. Silikonu bu çerçeveye dökersiniz ve sertleşince soyarsınız.
- 3D baskı kalıp oluşturucu nedir?
- Modelinizin çevresine bir döküm kalıbı kuran bir araçtır. Bu araç, sert iki parçalı bir kalıp (girintisiz modeller için) ya da esnek silikon kalıp döktüğünüz bir ana kutu basabilir ve silikon, alçı ile plastik kullanımını tahmin eder.
- Kalıp için ne kadar silikon gerekir?
- Araç, kutunun boşluk hacminden modelinizin hacmini çıkarır; iki parçalı kalıpta her yarı için ayrı. Silikon yaklaşık 1,1 g/ml'dir, yani 100 ml kabaca 110 g eder. %0, 5, 10 veya 15 fire payı ekleyebilirsiniz; varsayılan 10'dur.
- 3D baskı kalıba çikolata veya buz dökebilir miyim?
- Basılı kalıbın kendisine hayır: katman çizgileri gözenek bırakır ve basılmış plastik gıdaya uygun değildir. Bir ana model basın, ondan gıdaya uygun silikon kalıp dökün ve çikolatayı ya da suyu ona dökün.
- Araç neden modelim için sert kalıp indirmeme izin vermiyor?
- Modelde ciddi girintiler (undercut) var, bu yüzden döküm sert kalıp parçalarından çıkamaz ve indirme engellenir. İki yarıdan çıkmıyor ama üç veya dört parçadan çıkıyorsa 3–4 parçalı plastik kalıp işe yarar; ondan da çıkmıyorsa silikon kullanın, çünkü esnek silikon girintilerden soyulur.
- Üç veya dört parçalı sert bir kalıbı 3D yazıcıda basabilir miyim?
- Evet. 3–4 parçalı plastik kalıp, iki yarıdan çıkmayan modeller içindir: birbirine dik iki düzlem kalıp bloğunu böler ve her parça kendi yönünde, yukarı, aşağı veya yana doğru çıkar. Oluşturucu düzlemleri ve yerleşimi seçer, her parçayı girinti için kontrol eder ve kilitler, döküm kanalı, havalandırmalar, bağ kayışı olukları ve ayırma sırasına göre parça numaraları ekler.
- Kalıp oluşturucu için demo sürüm ne demek?
- Kalıplar elle kontrol edilmez ve kalıp basmak çok plastik harcayabilir. Dosyayı dilimleyicinizde açıp önce boyutu, duvarları ve plastik kullanımını kontrol edin; indirmeler bunu yapacağınızın onayını ister. Dosya adları _DEMO ile biter.