
7 Ekim 2026
STL Çıkıntı Kontrolü Online: Destek Gerekir mi?
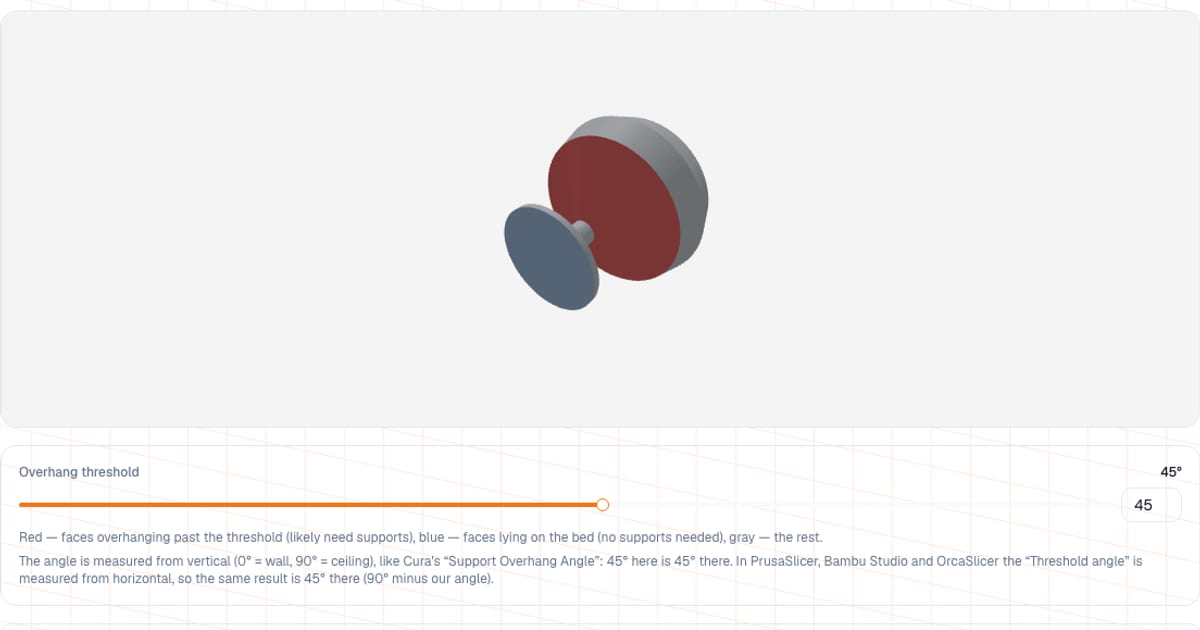
Bir modelin desteğe ihtiyacı olup olmadığını öğrenmek için bir STL, 3MF, OBJ veya GLB dosyasını çıkıntı denetleyiciye yükleyin. Seçtiğiniz açıdan (varsayılan olarak dikeyden 45 derece) fazla çıkıntı yapan yüzler kırmızıya döner ve modelin yanındaki bir yüzde yüzeyin ne kadarının etkilendiğini gösterir. Tarayıcınızda saniyeler içinde çalışır; dilimleyici ve kayıt gerekmez, dosya (80 MB'a kadar) hiçbir yere yüklenmez.
Sonuç yüz açılarından yapılan hızlı bir tahmindir, hüküm değil: destek konusundaki son söz dilimleyicinizdeki katman önizlemesindedir. Ama ilk bakış için, özellikle kendi tasarlamadığınız bir modelde, yeterlidir.
3D baskıda destekler nedir ve ne zaman gerekir?
Bir FDM yazıcı plastiği katman katman döşer ve her katman altındakinin üzerine oturur. Bir duvar dikeyden yalnızca hafifçe yatıksa yeni katman eskisinin çoğunun üzerine oturur ve tutunur. Ne kadar yatarsa ve yüzey yatay bir «tavana» ne kadar yaklaşırsa altında o kadar az şey kalır; bir noktada şerit sarkar. Bu yerler için dilimleyici destek basar: sonradan kırıp çıkardığınız geçici yapılar.
Pratik bir kılavuz: dikeyden 45 dereceye kadar, parça soğutması makul olan çoğu yazıcı desteksiz basar. Yaklaşık 60 derecede alt yüzey gözle görülür şekilde pürüzlüdür ve 70 derece veya daha fazlasında genellikle destekten kaçınılamaz. Bunlar tipik değerlerdir, fizik yasası değil: çok şey malzemeye, sıcaklığa, soğutmaya ve hıza bağlıdır.
Çıkıntılar nasıl kontrol edilir? Dört adım
- Çıkıntı denetleyiciyi açın ve modelinizi bırakın (
STL,3MF,OBJveyaGLB, 80 MB'a kadar). - Döndürün. Kırmızı, eşikten fazla çıkıntı yapan yüzleri, mavi tablada yatan yüzleri (destek gerekmez) işaretler; geri kalan her şey gridir.
- «Çıkıntı eşiği» kaydırıcısını oynatın (ya da bir sayı yazın): aralık 5 ile 80 derece, varsayılan 45. Vurgulama ve yüzde anında güncellenir.
- «Çıkıntılı yüzey payı» satırını okuyun: modelin toplam yüz alanının yüzde olarak payı, bir ondalık basamakla. Tablada yatan yüzler burada sayılmaz; payları ayrı bir «Tablada yatıyor» satırında gösterilir.
Açı nasıl okunur? Dikeyden, yataydan değil
Açı dikeyden ölçülür: 0 derece dikey bir duvardır (çıkıntı yok), 90 derece yatay bir tavandır. Yukarı ya da doğrudan yana bakan yüzler güvenli sayılır.
| Dikeyden açı | Nasıl bir yüzey | Genellikle |
|---|---|---|
| 0 | dikey duvar | sorunsuz basılır |
| 45'e kadar | hafif eğimli duvar | genellikle destek yok |
| 45 ile 60 | güçlü eğim | pürüzlü alt yüzey, bazen destek gerekir |
| 60 ile 80 | neredeyse tavan | destek ya da farklı bir yön |
| 90 | yatay tavan veya köprü | destek ya da açıklık kısaysa köprü |
Dilimleyici ayarlarına dikkat edin: farklı başvuru yönleri kullanırlar. Cura'da «Destek çıkıntı açısı» dikeyden ölçülür (0 her şeye destek verir, 90 hiçbir şeye vermez), tıpkı burada olduğu gibi, yani sayı olduğu gibi geçer. PrusaSlicer, Bambu Studio ve OrcaSlicer'da «Eşik açısı» yataydan ölçülür (PrusaSlicer'da ipucu «90 derece = dikey duvar» der) ve destekler, yataydan eğimi eşiğin altında olan yüzlerin altında üretilir. Yani oradaki değer 90 eksi bizimkine eşittir: bizim 30 derecemiz PrusaSlicer, Bambu Studio veya OrcaSlicer'da 60'tır, 45 ise ikisinde de aynıdır. Kaydırıcının altında araç, seçtiğiniz eşik için dönüştürülmüş değerleri gösterir.
Hangi çıkıntı eşiği kullanılmalı?
PLA ve PETG için 45 dereceden başlayın. Temiz yüzeyli önemli bir parça için eşiği 35–40 dereceye düşürün: daha çok şüpheli yer yanar ve modeli döndürmeye ya da destek eklemeye siz karar verirsiniz. Yazıcınızın parça soğutması güçlüyse ve model basitse eşiği 50–55 dereceye çıkarıp neyin kırmızı kaldığına bakabilirsiniz.
Araç neleri hesaba katmaz?
- Tabla. Tabla, modelin en alçak noktası olarak alınır (dosyada kayıtlı konumda). O seviyedeki alt yüzler mavidir ve yüzdeye sayılmaz. Bir model dosyada tablanın üstünde asılıysa ve desteği modellenmemişse araç bunu fark etmez.
- Yön. Model dosyada kayıtlı konumda (Z yukarı) analiz edilir. Araç onu döndürmez. Başka bir yönü denemek için modeli dilimleyicinizde veya düzenleyicinizde döndürün, STL'yi kaydedin ve yeniden yükleyin.
- Köprüler. İki destek arasındaki yatay açıklık da kırmızıya döner, ancak kısa köprüler (birkaç milimetre) soğutma iyiyse çoğu zaman desteksiz basılır. Araç açıklık uzunluğunu tahmin etmez.
- Katmanlar ve ayarlar. Dilimleyici modeli katman katman görür ve katman yüksekliğini, soğutmayı ve ayarlarınızı hesaba katar. Bu araç yalnızca yüz açılarını görür.
Çıkıntılı bir model nasıl basılır?
| Teknik | Nasıl yapılır |
|---|---|
| Modeli döndürün | En büyük düz yüzü tablaya koyun ya da kırmızı alan azalsın diye parçayı çevirin |
| Çıkıntıyı pahla değiştirin | Yatay raf yerine 45 derece eğim kullanın; desteksiz basılır |
| Yatay delikler | Üstü 45 derecede olsun diye daire yerine damla veya baklava biçiminde çizin |
| Ağaç destekler | Ağaç ve organik modlar (Cura, PrusaSlicer, Bambu Studio ve OrcaSlicer'da) genellikle daha az plastik kullanır ve çıkarması daha kolaydır |
| Parçaya boşluk | Destek ile parça arasındaki Z boşluğu (tipik olarak 0,15–0,2 mm): daha küçükse destek kaynaşır, daha büyükse alt yüzey kötüleşir |
| Yalnızca tablada | Bir çıkıntıyı desteksiz bırakabiliyorsanız modelin içini kazımak zorunda kalmamak için «yalnızca baskı tablasında destek»i açın |
Destekler çıkarıldıktan sonra yüzey genellikle FDM parça son işlemi: zımparalama, boyama ve yapıştırma yazısında anlatıldığı gibi zımparalanır ve temizlenir. Destekler paraya mal olur: plastik ve baskı süresi. Model dilimlendikten sonra G-code'u analizciye yükleyin ve desteksiz ile destekli kullanımı karşılaştırın.
Sık yapılan hatalar
- Kırmızıyı emir saymak. Kırmızı «yakından bak» demektir, «her yere destek ekle» değil. Katman önizlemesini kontrol edin.
- Dilimleyicinin açısını dönüştürmemek. PrusaSlicer'da %55 eşik ile bu araçta 55 derece farklı şeylerdir, yukarıya bakın.
- Soğutmayı görmezden gelmek. Aynı model güçlü soğutmalı bir yazıcıda desteksiz basılır, zayıf olanda destek ister; aşırı ısınmış plastik daha erken sarkar.
- Tabanın üstündeki büyük kırmızı payı görmezden gelmek. Çok kırmızı varsa parçayı döndürmeye beş dakika ayırın; destekler daha pahalıya gelir.
- Mesh kalitesini unutmak. Dilimleyici deliklerden şikâyet ediyorsa çıkıntılar sebep değildir: o zaman yaygın STL mesh hataları yazısını okuyun.
Ne zaman bunun yerine dilimleyici kullanmalı?
Bu araç hızlı bir kontrol için kullanışlıdır, ama son kararı dilimleyicinizde verin:
- PrusaSlicer'ın destek boyama aracında çıkıntıları açıya göre vurgulayan bir kaydırıcı vardır ve belirli bölgelerde elle destek ekleyip engelleyebilirsiniz.
- Cura'da çıkıntılı alanları kırmızıyla vurgulayan bir ayar vardır.
- Her dilimleyici dilimlemeden sonra katmanları ve destekleri kendisi gösterir; bu en doğru görüntüdür.
Bu aracın artısı anında açılması, kurulacak bir şey gerektirmemesi, her cihazda çalışması ve dosyanızı bir sunucuya göndermemesidir.
Sırada ne var?
Çıkıntıları kontrol edip bir yöne karar verdiniz mi? Ölçülerini doğrulamak için modeli görüntüleyicide açın, sonra baskı fiyatını hesaplayıcıda tahmin edin. Dilimleyiciniz dosyanın kendisinden şikâyet ediyorsa STL Onarım ile başlayın.
Sık sorulan sorular
- 3D baskıda destekler nedir ve neden gerekir?
- Destekler, modelin çıkıntılı kısımlarının altındaki geçici yapılardır. Yazıcı havada ekstrüzyon yapamaz, bu yüzden onlar olmadan katmanlar sarkardı. Baskıdan sonra çıkarılırlar ve temas ettikleri yüzey temizlenir.
- 3D yazıcı desteksiz hangi çıkıntı açısını basabilir?
- Yaygın pratik kural dikeyden 45 derecedir: bundan az eğimli yüzler, parça soğutması iyi bir yazıcıda genellikle sorunsuz basılır. Kritik parçalarda insanlar şüpheli yerleri daha çok işaretlemek için eşiği çoğu zaman 35–40 dereceye düşürür.
- Dilimlemeden önce STL'min desteğe ihtiyacı olup olmadığını nasıl kontrol ederim?
- Modeli çıkıntı denetleyiciye yükleyin. Seçtiğiniz açıdan fazla çıkıntı yapan yüzler kırmızıya döner ve bir yüzde, etkilenen yüzey payını gösterir. Bu hızlı, açıya dayalı bir tahmindir; dilimleyicinizdeki katman önizlemesiyle doğrulayın.
- Bu araç çıkıntı açısını nasıl hesaplıyor?
- Her üçgen için düzlemi ile dikey arasındaki açıyı ölçer: dikey duvar için 0 derece, yatay tavan için 90 derece. Eşik 5 ile 80 derece arasında ayarlanabilir, varsayılan 45'tir. Bu, Cura'daki «Destek çıkıntı açısı» ile aynı kuraldır; PrusaSlicer, Bambu Studio ve OrcaSlicer'da eşik yataydan ölçülür, yani 90 eksi bizim açımıza eşittir.
- Kırmızı bir yüz her zaman destek gerektiği anlamına mı gelir?
- Hayır. Bu açıdan bir tahmindir. Gerçek ihtiyaç ayrıca çıkıntının uzunluğuna, soğutmaya, hıza ve dilimleyici ayarlarına bağlıdır; kısa köprüler çoğu zaman desteksiz basılır.
- Modelimin altı neden kırmızı değil?
- Araç modelin en alçak noktasını tabla olarak alır: o seviyede (0,1 mm içinde) bulunan ve aşağı bakan yüzler destek gerektirmez. Mavi gösterilirler, çıkıntı payına dahil edilmezler ve «Tablada yatıyor» adlı ayrı bir satır alırlar. Yalnızca tabanın üstündeki yüzeyler kırmızı kalır.
- Dosyam bir sunucuya yükleniyor mu?
- Hayır, hesaplama tarayıcınızda yerel olarak çalışır ve dosya (80 MB'a kadar) hiçbir yere yüklenmez. Kayıt gerekmez.