
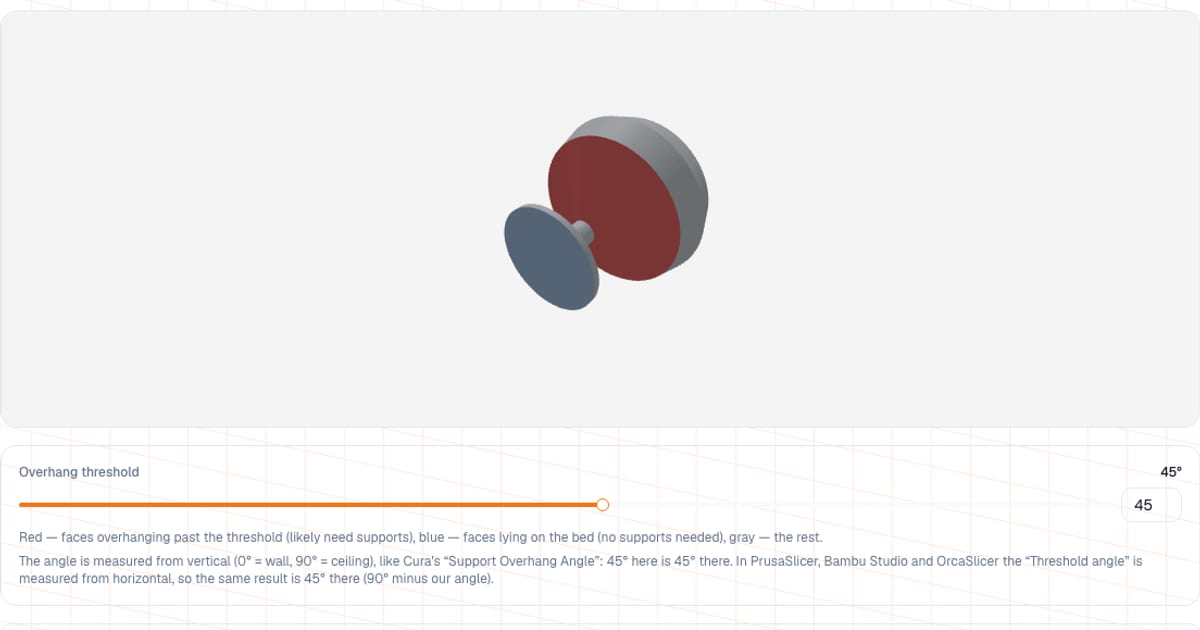
要知道一个模型是否需要支撑,把STL、3MF、OBJ或GLB载入悬垂检查工具。悬垂角度超过你所选角度(默认与竖直方向成 45 度)的面会变红,模型旁边的百分比显示受影响的表面有多少。它在浏览器里几秒钟就能完成,不需要切片软件,也无需注册,文件(最大 80 MB)不会上传。
结果是根据面的角度做出的快速估算,而不是定论:是否加支撑的最终判断,要看切片软件里的分层预览。但作为第一眼检查,尤其是对不是你自己设计的模型,这已经足够了。
3D打印里的支撑是什么,什么时候需要?
FDM打印机一层一层地铺塑料,每一层都压在下面一层上。如果墙面只是稍微偏离竖直,新的一层大部分都压在旧层上,能撑住。倾斜得越多,表面越接近水平的「天花板」,下面能托住的就越少,到某个点,挤出的料丝就会下垂。对这些位置,切片软件会打印支撑:打印完成后再掰掉的临时结构。
一个实用的参考:与竖直方向成 45 度以内,大多数冷却不错的打印机不加支撑也能打。大约 60 度时,下表面明显变粗糙,到 70 度及以上通常就无法避免支撑了。这些是典型数值,不是物理定律:很大程度上取决于材料、温度、冷却和速度。
怎么检查悬垂?四步
- 打开悬垂检查工具,放入你的模型(
STL、3MF、OBJ或GLB,最大 80 MB)。 - 旋转模型。红色表示悬垂超过阈值的面,蓝色表示贴在热床上的面(不需要支撑),其余为灰色。
- 移动「悬垂阈值」滑块(或直接输入数字):范围是 5 到 80 度,默认 45。高亮和百分比会立即更新。
- 查看「悬垂表面占比」一行:占模型全部面面积的百分比,保留一位小数。贴在热床上的面不计入这里;它们的占比显示在单独的「贴在热床上」一行。
角度怎么读?从竖直方向量起,而不是水平
角度是从竖直方向量起的:0 度是竖直的墙(没有悬垂),90 度是水平的天花板。朝上或正对侧面的面算作安全。
| 与竖直方向的夹角 | 什么样的表面 | 通常情况 |
|---|---|---|
| 0 | 竖直的墙 | 打印没问题 |
| 最多 45 | 略微倾斜的墙 | 通常不需要支撑 |
| 45 到 60 | 倾斜明显 | 下表面粗糙,有时需要支撑 |
| 60 到 80 | 几乎是天花板 | 需要支撑,或者换个摆放方向 |
| 90 | 水平的天花板或桥 | 需要支撑;跨度短的话可以桥接 |
要小心切片软件的设置:它们用的参照方向不同。在Cura里,「支撑悬垂角度」是从竖直方向量起的(0 表示全部加支撑,90 表示都不加),和这里一样,所以数字可以直接照搬。在PrusaSlicer、Bambu Studio和OrcaSlicer里,「阈值角度」是从水平方向量起的(PrusaSlicer的提示写着「90 度 = 竖直墙」),支撑会生成在与水平面夹角小于阈值的面下方。所以那里的数值等于 90 减去我们的:我们的 30 度对应PrusaSlicer、Bambu Studio或OrcaSlicer里的 60,而 45 在两边是一样的。滑块下方,工具会显示你所选阈值换算后的数值。
悬垂阈值设多少合适?
对于PLA和PETG,从 45 度开始。对于表面要干净的重要零件,把阈值降到 35–40 度:会有更多可疑位置亮起来,由你决定是旋转模型还是加支撑。如果你的打印机零件冷却很强,模型也简单,可以提高到 50–55 度,看看哪些地方仍然是红色。
这个工具没有考虑什么?
- 热床。 热床被当作模型的最低点(按文件中保存的位置)。位于该高度的底面是蓝色的,不计入百分比。如果文件里模型悬在热床上方,而它的支撑又没有建模,工具不会发现。
- 摆放方向。 模型按文件中保存的位置(Z 轴朝上)分析。工具不会旋转它。要测试另一种摆放方向,请在切片软件或编辑器里旋转模型,保存STL后重新载入。
- 桥接。 两个支点之间的水平跨度也会变红,但在冷却良好时,短桥(几毫米)往往不加支撑也能打。工具不估算跨度长度。
- 层和设置。 切片软件是一层一层地看模型的,会考虑层高、冷却和你的设置。这个工具只看面的角度。
有悬垂的模型怎么打印?
| 方法 | 怎么做 |
|---|---|
| 旋转模型 | 把最大的平面放在热床上,或转动零件,让红色区域更少 |
| 用倒角代替台阶 | 用 45 度的斜面代替水平的台阶;不加支撑也能打 |
| 水平的孔 | 画成水滴形或菱形,而不是圆形,这样孔的顶部是 45 度 |
| 树状支撑 | 树状和有机模式(Cura、PrusaSlicer、Bambu Studio和OrcaSlicer里都有)通常更省塑料,也更容易拆 |
| 与零件的间隙 | 支撑和零件之间的 Z 间隙(通常 0.15 到 0.2 毫米):更小会粘在一起,更大则下表面更差 |
| 仅限热床支撑 | 如果可以让悬垂不加支撑,请开启「仅在打印平台上生成支撑」,这样就不用到模型内部去清理 |
拆掉支撑之后,表面通常还要打磨和处理,详见FDM后期处理:拆支撑、打磨、喷漆和粘接。支撑是要花钱的:塑料和打印时间。切片之后,把G-code载入分析器,对比有支撑和没有支撑时的用量。
常见错误
- 把红色当成命令。 红色的意思是「请仔细看看」,而不是「到处加支撑」。请检查分层预览。
- 没有换算切片软件的角度。 PrusaSlicer里的 55 度阈值,和这个工具里的 55 度是两回事,见上文。
- 忽略冷却。 同一个模型,在冷却强的打印机上不加支撑就能打,在弱的上就需要,塑料过热时也会更早下垂。
- 忽略底部以上较大的红色占比。 如果红色很多,花五分钟旋转一下零件;支撑会花更多钱。
- 忘了网格质量。 如果切片软件提示有孔洞,原因就不是悬垂:那就去看常见的STL网格错误。
什么时候该改用切片软件?
这个工具适合快速检查,但最终决定请在切片软件里做:
- PrusaSlicer的支撑绘制工具里有按角度高亮悬垂的滑块,你还可以在特定区域手动添加或屏蔽支撑。
- Cura有一个把悬垂区域标红的设置。
- 任何切片软件在切片之后都会显示分层和支撑本身,这是最准确的画面。
这个工具的优势是:打开即用、不用安装、任何设备上都能用,而且不会把你的文件发送到服务器。
接下来做什么?
悬垂检查完了,摆放方向也定了?在查看器里打开模型确认尺寸,然后在计算器里估算打印价格。如果切片软件对文件本身报错,请从STL修复开始。
常见问题
- 3D打印里的支撑是什么,为什么需要?
- 支撑是模型悬空部分下方的临时结构。打印机无法在半空中挤出耗材,没有支撑的话,层会下垂。打印完成后把它们去掉,再处理被它们接触过的表面。
- 3D打印机不加支撑最多能打多大的悬垂角度?
- 常用的经验法则是与竖直方向成 45 度:倾斜小于这个角度的面,在零件冷却良好的打印机上通常没问题。对于关键零件,人们常把阈值降到 35–40 度,以标出更多可疑位置。
- 切片之前怎么检查我的STL要不要支撑?
- 把模型载入悬垂检查工具。悬垂角度超过你所选角度的面会变红,并用百分比显示受影响的表面占比。这只是基于角度的快速估算;请用切片软件里的分层预览来确认。
- 这个工具是怎么计算悬垂角度的?
- 对每个三角面,测量它所在平面与竖直方向的夹角:竖直的墙是 0 度,水平的天花板是 90 度。阈值可以在 5 到 80 度之间设置,默认 45。这和Cura的「支撑悬垂角度」是同一种约定;PrusaSlicer、Bambu Studio和OrcaSlicer里的阈值是从水平方向量起的,所以等于 90 减去我们的角度。
- 红色的面就一定需要支撑吗?
- 不一定。这是根据角度做的估算。真正需不需要,还取决于悬垂的长度、冷却、速度和切片设置,短的桥接往往不加支撑也能打。
- 为什么我的模型底部没有变红?
- 工具把模型的最低点当作热床:朝下且位于该高度(0.1 毫米以内)的面不需要支撑。它们显示为蓝色,不计入悬垂占比,并有单独的一行「贴在热床上」。只有底部以上的表面才会保持红色。
- 我的文件会上传到服务器吗?
- 不会,计算在你的浏览器里本地完成,文件(最大 80 MB)不会上传。无需注册。