
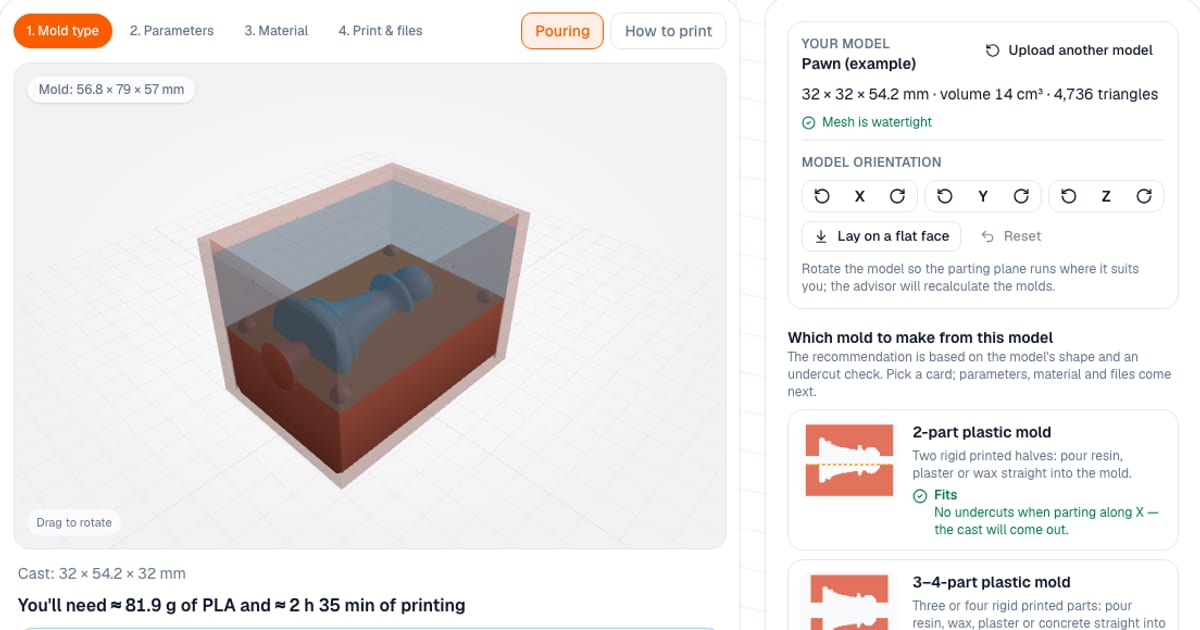
要用STL做硅胶模具,把模型上传到模具生成器:它会检查网格,针对这个具体的模型推荐模具类型,并生成可打印的零件。输出是STL(一次一个零件)或3MF(整套)。它免费,在浏览器里运行,你的模型文件不会离开浏览器。你可以立即设置和预览;下载零件需要使用邮箱免费登录。
先说一件重要的事:这个工具是演示版。我没法逐个检查每一个模具,而且打印模具可能会用掉很多塑料。打印之前,请在切片软件里打开文件,检查尺寸、壁厚、倒扣和塑料用量。只有勾选「打印前我会在切片软件里检查模型」之后才能下载,文件名带有 _DEMO 后缀。
我的模型适合哪种模具?
上传STL、3MF或OBJ(最大 60 MB、50 万个三角面),或者试一试内置的示例:一枚国际象棋的兵。工具会显示尺寸、体积和网格是否封闭,检测倒扣,并把每种模具评为合适、有保留或不适合,同时标出一个推荐项。
| 模具 | 最适合 | 你得到什么 |
|---|---|---|
| 敞口硅胶模 | 立在平底座上的模型(底部平面面积超过其投影的一半) | 一个浇注盒;平面作为浇注口 |
| 两半式硅胶模 | 圆形、体积大、没有平底的模型,或带倒扣的模型 | 盒子、分型底座、浇口和排气成型件 |
| 两半式石膏模 | 只适用于没有严重倒扣的模型(蜡、混凝土、泥浆) | 同样的零件;默认石膏层更厚、定位键更大 |
| 两半式塑料模 | 只适用于没有严重倒扣;最快的方式 | 两个带型腔的打印半模:直接倒入树脂、石膏或蜡 |
| 3–4片式塑料模 | 模型从两半里取不出来,但每一片都能朝自己的方向取下 | 带型腔、定位键和绑带槽的三个或四个打印零件:直接浇注 |
两半式的硬质模具无法脱出卡住的铸件,例如头比脖子宽的兵棋。有严重倒扣时,两半式塑料模和石膏模会被禁止下载。这时工具会检查铸件能否从3–4片硬质模具里取出,不行的话再建议改用硅胶。倒扣会用红色高亮。
两半式硅胶模是怎么工作的?
这是用途最广的选择。你会得到三类零件:
- 盒子(模框),围在模型周围,整体式或用卡扣分开式。
- 分型底座:一块带凹槽的板,凹槽与模型分型线以下的下半部分吻合,带定位键和沟槽。凹槽朝上、无需支撑打印。
- 浇口和排气成型件:锥形件,在两次浇注中都留在硅胶里,所以脱模后通道是完整的。
你把模型放进底座,浇注第一半,翻转,取下底座,涂上脱模剂(硅胶会和硅胶永久粘在一起),再浇注第二半。页面上和TXT文件里有分步指南,附每一半的材料用量;TXT文件不含几何数据,所以无需登录即可下载。
3–4片式塑料模是怎么工作的?
这是用于树脂、蜡、石膏和混凝土的硬质模具,适合那些因为在任何分型面的上下两侧都有倒扣、而从两半里取不出来的模型。两个互相垂直的平面把模具块切开:
| 布局 | 零件 |
|---|---|
| 3片,上面是盖 | 整个上部向上取下;下部是两个向侧面滑出的半模 |
| 3片,下面是底 | 整个下部向下取下;上部是两个向侧面滑出的半模 |
| 4片 | 上面两片、下面两片,每片朝自己的方向取下 |
工具会尝试两个平面的轴向和位置,并按每一片的取下方向,分别检查它的倒扣。胜出的是没有任何一片卡在铸件上、且片数尽可能少的布局。手动时可以选3片或4片、选轴向,并滑动两个平面;预览会把各片沿取下的方向拉开,并给出一份清单,例如“第2片,下面,-X侧:向侧面取下”。
它还会加上:
- 锥形定位键只加在这样的接缝上:先取下的那一片沿直线远离接缝;否则定位键会卡住它,让它滑不动。
- 浇口和排气孔竖直穿过向上取下的那一片,或者沿着两片之间的接缝走,这样每一片都能从自己那半条通道上脱开。
- 绑带槽绕模具一圈:一根皮筋、扎带或绑带就能把各片同时压向两个平面。
- 零件编号按拆模顺序压在正面:第1片最先取下。
- **无需支撑:**每一片都以分型面朝上、外侧面贴着打印平台来打印。
如果铸件连3–4片也取不出来,工具会告诉你(“需要用硅胶模”),并且下载会被禁止。说明(按定位键装配、夹紧、按材料用量浇注、拆模顺序)在页面上和TXT文件里。
可以设置什么?
范围来自工具本身:
| 参数 | 范围 | 默认值 |
|---|---|---|
| 敞口盒中模型周围的硅胶层 | 5–25 毫米(通常 8–15) | - |
| 两半式模具中模型周围的层 | 5–40 毫米 | 硅胶 10 毫米,石膏 20 毫米 |
| 盒壁,敞口模具 | 1.2–6 毫米 | - |
| 盒壁,两半式模具 | 1.6–6 毫米 | - |
| 浇口 | 直径 3–16 毫米 | 硅胶 6 毫米,石膏 10 毫米 |
| 排气孔 | 0–4 个,直径 2–5 毫米 | - |
| 塑料模中模型周围的壁 | 6–40 毫米 | 12 毫米 |
| 塑料模浇口 | 直径 3–12 毫米 | 6 毫米,两个 2 毫米排气孔 |
| 3–4片式模具:壁、定位键 | 6–40 毫米;锥形键直径 4–16 毫米 | 12 毫米;8 毫米,间隙 0.2 毫米 |
分型面可以自动选择(倒扣最少),也可以手动设置。敞口盒带有液位刻度线、绑带耳和防尘盖;塑料模带有定位键、M3 或 M4 螺栓和用来撬开半模的撬槽。你可以旋转模型,让一个平面朝下。
没有模型怎么办?
对于简单的需求,有紧凑的参数化模具:杯垫或瓷砖(圆形、方形、六边形、心形)、肥皂、巧克力、冰(方块或半球)、蜡烛(圆柱、圆锥、两半式球体、烛芯孔)、带排水孔的混凝土花盆,以及环氧树脂托盘。你手动输入尺寸,材料估算的方式相同。
需要多少材料?
工具显示的是型腔体积减去模型和成型件。选择铸造材料:硅胶、树脂或环氧、石膏、混凝土、蜡、皂基、巧克力或水。双组分材料会给出 A:B 的比例(1:1、2:1、10:1、20:1);石膏会给出干粉加水的量。默认密度:硅胶 1.1 克/毫升,石膏 1.7,混凝土 2.2,蜡 0.9。损耗余量为 0、5、10 或 15%。它还会显示打印模具本身的塑料质量,以及每个零件是否放得进你的热床。
模具怎么打印?
- 塑料。 硅胶、石膏和混凝土用PLA就够了。热蜡和皂基要用PETG或ASA:PLA从约 55–60 °C 开始变软。
- 喷嘴和层高。 0.4 毫米喷嘴,0.12–0.16 毫米层高:每一道层纹都会显示在铸件上。
- 墙。 3–4 圈墙,这样模具不会漏。用水测试,并彻底晾干。
- 脱模剂。 树脂和环氧会粘住PLA和PETG,石膏会粘住干燥的塑料。你需要脱模剂。
- 浇注硅胶。 从 20–30 厘米高处向一个角落倒一条细流,气泡会在下落途中破掉。把模型固定住:硅胶比塑料重,它会浮起来。
要避免哪些错误?
- 往打印的模具里倒巧克力或冰。 打印的塑料不是食品级,层纹的孔隙会藏细菌。请用母模和食品级硅胶。这适用于打印出来的模具本身。
- 第二次浇注前,没有在 A 半模上涂脱模剂,会让两半粘在一起。
- 不做测试。 铂金硅胶在某些树脂和造型泥上可能无法固化:先在边角料上试一下。
- 网格有洞。 网格错误会让型腔估算不准确;请先在STL修复里修复文件。
- 忘了用切片软件检查。 这是演示版:打印前请打开零件并检查。
和其他方式相比怎么样?
一次性的需求,你可以自己在Fusion 360、Blender或Tinkercad里建模模框。这样有完全的控制权,但费时间,也需要技能。对于典型的情况,这个工具更快:上传文件,就得到一套零件、倒扣检查和材料估算。它把硬质模具最多分成4片,而且只用沿模型坐标轴的平面;复杂的雕塑如果需要斜的分型线或五片以上,请用硅胶模,或者在CAD里建模模框。
我可以翻制谁的模型?
只能翻制你有权使用的模型。翻制他人作品的责任由你自己承担;请看3D模型版权与商业打印。
你可以先在3D模型查看器里检查你的模型,或者用STL 文件是不是坏了这篇指南排查网格问题。
常见问题
- 怎么用STL文件做硅胶模具?
- 把STL、3MF或OBJ上传到模具生成器,选择敞口硅胶模具或两半式硅胶模具,然后下载可打印的零件。你打印一个盒子(以及分型底座),把模型固定在里面,浇入双组分硅胶,就得到一个柔软的模具。
- 怎么3D打印用于硅胶翻模的模具?
- 打印机做的是模框,而不是硅胶本身:模型周围的盒子,两半式模具还有分型底座和浇口成型件。你把硅胶倒进这个模框里,固化后再剥下来。
- 3D打印模具生成器是什么?
- 它是围绕你的模型生成翻模模具的工具。这个工具既可以打印硬质的两半式模具(适用于没有倒扣的模型),也可以打印母模盒,用来翻出柔软的硅胶模具,并估算硅胶、石膏和塑料的用量。
- 做模具需要多少硅胶?
- 工具取盒子的型腔体积减去你的模型,两半式模具的每一半分别计算。硅胶约 1.1 克/毫升,所以 100 毫升大约是 110 克。你可以加 0、5、10 或 15% 的损耗余量;默认是 10%。
- 可以在3D打印的模具里做巧克力或冰块吗?
- 不能直接用打印出来的模具:层纹会留下孔隙,打印的塑料也不是食品级。请先打印一个母模,用它翻出食品级硅胶模具,再往那里面倒巧克力或水。
- 为什么工具不让我下载我这个模型的硬质模具?
- 模型有严重的倒扣,铸件没法从硬质模具的各个部分里取出来,所以下载被禁止。如果两半取不出来、但三片或四片能取出来,就可以用3–4片式塑料模;连这个也不行,就用硅胶,因为柔软的硅胶能从倒扣处剥离。
- 我可以3D打印三片或四片的硬质模具吗?
- 可以。3–4片式塑料模适合两半取不出来的模型:两个互相垂直的平面把模具块切开,每一片朝自己的方向取下,向上、向下或向侧面。生成器会选好平面和布局,逐片检查倒扣,并加上定位键、浇口、排气孔、绑带槽,以及按拆模顺序编的零件编号。
- 模具生成器的演示版是什么意思?
- 模具不会经过人工检查,而且打印一个模具可能用掉很多塑料。请先在切片软件里打开文件,检查尺寸、壁厚和塑料用量;下载前需要确认你会这样做。文件名以 _DEMO 结尾。