
7. Oktober 2026
Silikonform aus STL erstellen: Gießform-Generator online
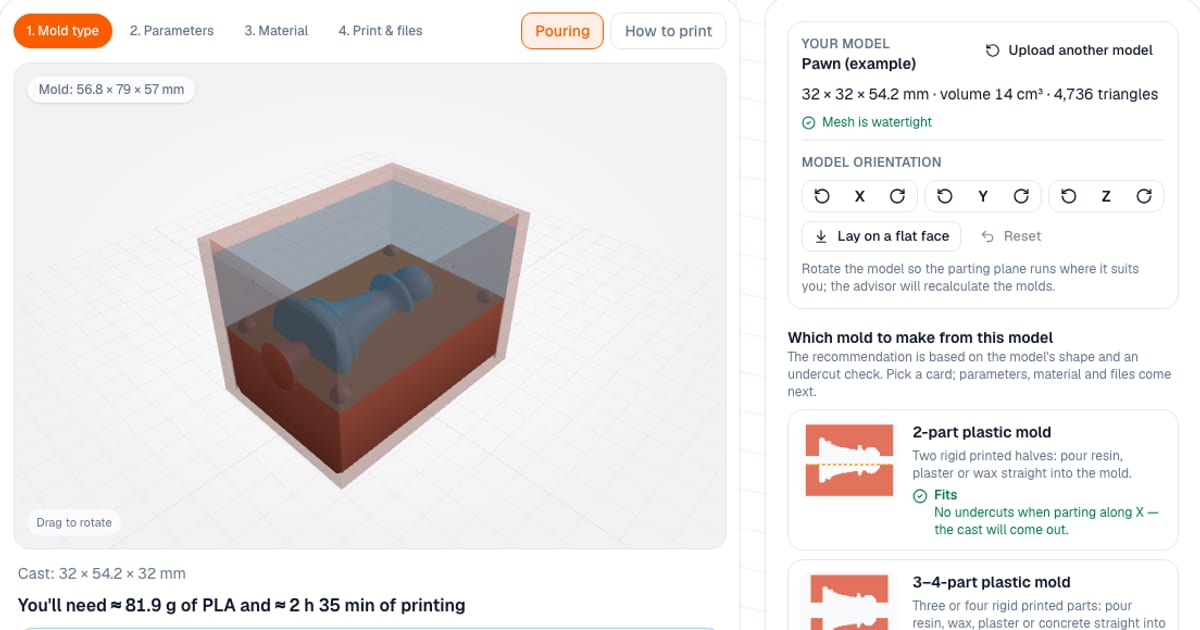
Um aus einer STL eine Silikonform zu machen, laden Sie das Modell in den Gießform-Generator: Er prüft das Netz, empfiehlt für genau dieses Modell eine Formart und baut die druckbaren Teile. Ausgabe ist STL (ein Teil nach dem anderen) oder 3MF (der ganze Satz). Er ist kostenlos und läuft in Ihrem Browser, Ihre Modelldatei verlässt ihn nicht. Einstellen und Vorschau gehen sofort; zum Herunterladen der Teile brauchen Sie eine kostenlose Anmeldung per E-Mail.
Vorab ein wichtiger Hinweis: Das Werkzeug ist eine Demoversion. Ich kann nicht jede Form von Hand prüfen, und der Druck einer Form kann viel Kunststoff verbrauchen. Öffnen Sie die Dateien vor dem Druck in Ihrem Slicer und prüfen Sie Abmessungen, Wandstärke, Hinterschneidungen und Kunststoffverbrauch. Downloads werden erst freigeschaltet, wenn Sie „Ich prüfe das Modell vor dem Druck im Slicer“ angekreuzt haben, und die Dateinamen tragen das Suffix _DEMO.
Welche Form passt zu meinem Modell?
Laden Sie STL, 3MF oder OBJ hoch (bis 60 MB und 500.000 Dreiecke) oder probieren Sie das eingebaute Beispiel, einen Schachbauern. Das Werkzeug zeigt Größe, Volumen und ob das Netz geschlossen ist, erkennt Hinterschneidungen und bewertet jede Form als gut, mit Einschränkungen oder ungeeignet und markiert eine als empfohlen.
| Form | Geeignet für | Sie erhalten |
|---|---|---|
| Offene Silikonform | Ein Modell, das auf einer ebenen Basis steht (die ebene Fläche unten ist mehr als die Hälfte der Grundfläche) | Eine Gießbox; die ebene Fläche wird zur Gießöffnung |
| Zweiteilige Silikonform | Runde, massige Modelle ohne ebene Basis oder Modelle mit Hinterschneidungen | Box, Teilungsbett, Formteile für Eingusskanal und Entlüftungen |
| Zweiteilige Gipsform | Nur Modelle ohne starke Hinterschneidungen (Wachs, Beton, Schlicker) | Dieselben Teile; standardmäßig dickere Gipsschicht und größere Passmarken |
| Zweiteilige Kunststoffform | Nur ohne starke Hinterschneidungen; der schnellste Weg | Zwei gedruckte Hälften mit Hohlraum: Resin, Gips oder Wachs direkt eingießen |
| 3–4-teilige Kunststoffform | Das Modell kommt nicht aus zwei Hälften heraus, aber jedes Teil lässt sich in seiner eigenen Richtung abnehmen | Drei oder vier gedruckte Teile mit Hohlraum, Passmarken und Nuten für Spannbänder: direkt eingießen |
Eine starre zweiteilige Form kann einen Abguss nicht freigeben, der sich verkeilt, zum Beispiel einen Bauern, dessen Kopf breiter ist als der Hals. Bei starken Hinterschneidungen sind zweiteilige Kunststoff- und Gipsformen für den Download gesperrt. Dann prüft das Werkzeug, ob der Abguss aus 3–4 starren Teilen herauskommt, und schlägt andernfalls stattdessen Silikon vor. Hinterschneidungen werden rot hervorgehoben.
Wie funktioniert die zweiteilige Silikonform?
Sie ist die vielseitigste Variante. Sie erhalten drei Arten von Teilen:
- Eine Box (Schalung) um das Modell, massiv oder geteilt mit Klammern.
- Ein Teilungsbett: eine Platte mit einer Mulde, die der unteren Modellhälfte bis zur Teilungslinie entspricht, mit Passmarken und Nuten. Sie wird mit der Mulde nach oben ohne Stützen gedruckt.
- Formteile für Eingusskanal und Entlüftungen: Kegel, die in beiden Güssen im Silikon bleiben, sodass der Kanal nach dem Entformen intakt ist.
Sie legen das Modell ins Bett, gießen Hälfte eins, drehen die Form um, entfernen das Bett, tragen Trennmittel auf (Silikon verbindet sich mit Silikon dauerhaft) und gießen Hälfte zwei. Eine Schritt-für-Schritt-Anleitung mit der Materialmenge für jede Hälfte steht auf der Seite und in einer TXT-Datei, die sich ohne Anmeldung herunterladen lässt, weil sie keine Geometrie enthält.
Wie funktioniert die 3–4-teilige Kunststoffform?
Sie ist eine starre Form für Resin, Wachs, Gips und Beton, für Modelle, die nicht aus zwei Hälften herauskommen, weil sie über und unter jeder Teilungsebene Hinterschneidungen haben. Zwei senkrechte Ebenen teilen den Formblock:
| Layout | Teile |
|---|---|
| 3 Teile, Deckel oben | Der ganze obere Teil kommt nach oben ab; der untere besteht aus zwei Hälften, die seitlich herausgleiten |
| 3 Teile, Basis unten | Der ganze untere Teil kommt nach unten ab; der obere besteht aus zwei Hälften, die seitlich herausgleiten |
| 4 Teile | Zwei Teile oben und zwei unten, jedes in seiner eigenen Richtung |
Das Werkzeug probiert die Achsen und Positionen beider Ebenen aus und prüft Hinterschneidungen für jedes Teil einzeln, bezogen auf seine Abzugsrichtung. Gewinner ist das Layout, bei dem kein Teil am Abguss hängen bleibt, mit möglichst wenigen Teilen. Von Hand können Sie 3 oder 4 Teile, die Achsen und die Lage beider Ebenen wählen; die Vorschau zieht die Teile in ihren Abzugsrichtungen auseinander, mit einer Liste wie „Teil 2, unten, Seite -X: kommt seitlich ab“.
Was es noch ergänzt:
- Kegel-Passmarken nur an Fugen, an denen sich das zuerst abgehende Teil geradlinig von der Fuge wegbewegt; sonst würde eine Passmarke es am Gleiten hindern.
- Eingusskanal und Entlüftungen verlaufen senkrecht durch ein Teil, das nach oben abgeht, oder entlang der Fuge zwischen zwei Teilen, damit jedes Teil sich von seiner Kanalhälfte löst.
- Nuten für Spannbänder laufen um die Form: Ein Gummiband, ein Kabelbinder oder ein Spanngurt drückt die Teile gleichzeitig gegen beide Ebenen.
- Teilenummern sind in der Reihenfolge des Auseinandernehmens in die Vorderseite eingeprägt: Teil 1 geht zuerst ab.
- Ohne Stützen: Jedes Teil wird mit der Teilungsfläche nach oben und der Außenfläche auf dem Druckbett gedruckt.
Kommt der Abguss auch aus 3–4 Teilen nicht heraus, sagt das Werkzeug es („Sie brauchen eine Silikonform“), und der Download ist gesperrt. Die Anleitung (Zusammenbau auf den Passmarken, Verspannen, Gießen mit der Materialmenge, Reihenfolge des Auseinandernehmens) steht auf der Seite und in einer TXT-Datei.
Was lässt sich einstellen?
Die Bereiche stammen aus dem Werkzeug:
| Parameter | Bereich | Voreinstellung |
|---|---|---|
| Silikonschicht um das Modell, offene Box | 5–25 mm (meist 8–15) | - |
| Schicht um das Modell, zweiteilige Form | 5–40 mm | 10 mm Silikon, 20 mm Gips |
| Boxwand, offene Form | 1,2–6 mm | - |
| Boxwand, zweiteilige Form | 1,6–6 mm | - |
| Eingusskanal | 3–16 mm Durchmesser | 6 mm Silikon, 10 mm Gips |
| Entlüftungen | 0–4, 2–5 mm Durchmesser | - |
| Wand der Kunststoffform um das Modell | 6–40 mm | 12 mm |
| Eingusskanal der Kunststoffform | 3–12 mm Durchmesser | 6 mm, zwei Entlüftungen mit 2 mm |
| 3–4-teilige Form: Wand, Passmarken | 6–40 mm; Kegel 4–16 mm Durchmesser | 12 mm; 8 mm, 0,2 mm Spiel |
Die Teilungsebene wird automatisch gewählt (mit den wenigsten Hinterschneidungen) oder von Hand festgelegt. Die offene Box hat Füllstandsmarken, Ösen für Spanngurte und einen Staubdeckel; die Kunststoffform hat Passmarken, M3- oder M4-Schrauben und Hebelschlitze zum Öffnen der Hälften. Sie können das Modell drehen, um eine ebene Fläche nach unten zu legen.
Was, wenn ich kein Modell habe?
Für einfache Aufgaben gibt es kompakte parametrische Formen: Untersetzer oder Fliese (Kreis, Quadrat, Sechseck, Herz), Seife, Schokolade, Eis (Würfel oder Halbkugeln), Kerzen (Zylinder, Kegel, zweiteilige Kugel, Dochtloch), einen Betonpflanzkübel mit Abfluss und eine Epoxidschale. Sie geben die Maße von Hand ein, und die Materialschätzung funktioniert genauso.
Wie viel Material brauche ich?
Das Werkzeug zeigt das Hohlraumvolumen abzüglich Modell und Formteilen. Wählen Sie das Gussmaterial: Silikon, Resin oder Epoxid, Gips, Beton, Wachs, Seifenbasis, Schokolade oder Wasser. Zweikomponentige Materialien erhalten ein Mischungsverhältnis A:B (1:1, 2:1, 10:1, 20:1); bei Gips gibt es Trockenpulver plus Wasser. Voreingestellte Dichten: Silikon 1,1 g/ml, Gips 1,7, Beton 2,2, Wachs 0,9. Der Verlustzuschlag beträgt 0, 5, 10 oder 15 Prozent. Außerdem zeigt es die Kunststoffmasse für den Druck der Form selbst und ob jedes Teil auf Ihr Druckbett passt.
Wie drucke ich die Form?
- Kunststoff. PLA genügt für Silikon, Gips und Beton. Für heißes Wachs und Seifenbasis nehmen Sie PETG oder ASA: PLA wird ab etwa 55–60 °C weich.
- Düse und Schichten. 0,4-mm-Düse, 0,12–0,16 mm Schichthöhe: Jede Schichtlinie zeichnet sich im Abguss ab.
- Wände. 3–4 Wände (Perimeter), damit die Form nicht leckt. Prüfen Sie sie mit Wasser und trocknen Sie sie gründlich.
- Trennmittel. Resin und Epoxid verbinden sich mit PLA und PETG, Gips mit trockenem Kunststoff. Sie brauchen ein Trennmittel.
- Silikon gießen. Gießen Sie einen dünnen Strahl in eine Ecke aus 20–30 cm Höhe, damit Blasen unterwegs platzen. Fixieren Sie das Modell: Silikon ist schwerer als Kunststoff, und das Modell schwimmt auf.
Welche Fehler sollte ich vermeiden?
- Schokolade oder Eis in eine gedruckte Form gießen. Gedruckter Kunststoff ist nicht lebensmittelecht, und die Poren der Schichten beherbergen Bakterien. Nehmen Sie ein Urmodell und lebensmittelechtes Silikon. Das gilt für die gedruckte Form selbst.
- Kein Trennmittel auf Hälfte A vor dem zweiten Guss, wodurch die Hälften verschmelzen.
- Den Test auslassen. Platin-Silikon härtet auf manchen Resins und Modelliermassen unter Umständen nicht aus: Testen Sie an einem Rest.
- Ein löchriges Netz. Netzfehler machen die Hohlraumschätzung ungenau; reparieren Sie die Datei zuerst in der STL-Reparatur.
- Den Slicer vergessen. Das ist eine Demo: Öffnen Sie die Teile und prüfen Sie sie vor dem Druck.
Wie schneidet das im Vergleich zu anderen Möglichkeiten ab?
Für ein Einzelstück können Sie die Schalung selbst in Fusion 360, Blender oder Tinkercad modellieren. Das gibt volle Kontrolle, kostet aber Zeit und Können. Das Werkzeug ist im typischen Fall schneller: Aus einer hochgeladenen Datei wird ein Satz Teile mit Hinterschneidungsprüfung und Materialschätzung. Es teilt eine starre Form in höchstens 4 Teile und nur mit Ebenen entlang der Modellachsen; für eine komplexe Skulptur, die eine schräge Trennlinie oder fünf und mehr Teile braucht, nehmen Sie eine Silikonform oder modellieren Sie die Schalung im CAD.
Wessen Modelle darf ich abformen?
Nur Modelle, an denen Sie die Rechte haben. Die Verantwortung für das Kopieren fremder Arbeit liegt bei Ihnen; siehe Urheberrecht bei STL-Dateien: drucken und verkaufen.
Sie können Ihr Modell zuerst im 3D-Modell-Viewer ansehen oder Netzprobleme mit diesem Leitfaden zu defekten STL-Dateien prüfen.
Häufige Fragen
- Wie mache ich eine Silikonform aus einer STL-Datei?
- Laden Sie die STL, 3MF oder OBJ in den Gießform-Generator, wählen Sie die offene Silikonform oder die zweiteilige Silikonform und laden Sie die druckbaren Teile herunter. Sie drucken eine Box (und ein Teilungsbett), fixieren Ihr Modell darin, gießen Zweikomponenten-Silikon und erhalten eine flexible Form.
- Wie drucke ich eine Form für den Silikonguss im 3D-Drucker?
- Der Drucker erzeugt die Schalung, nicht das Silikon selbst: eine Box um das Modell und bei einer zweiteiligen Form ein Teilungsbett sowie Gusskanal-Formteile. Das Silikon gießen Sie in diese Schalung und ziehen es nach dem Aushärten ab.
- Was ist ein Gießform-Generator für den 3D-Druck?
- Ein Werkzeug, das eine Gießform um Ihr Modell baut. Dieses kann eine starre zweiteilige Form drucken (für Modelle ohne Hinterschneidungen) oder eine Urform-Box, aus der Sie eine flexible Silikonform gießen, und es schätzt den Verbrauch von Silikon, Gips und Kunststoff.
- Wie viel Silikon brauche ich für eine Form?
- Das Werkzeug nimmt das Hohlraumvolumen der Box abzüglich Ihres Modells, bei einer zweiteiligen Form getrennt für jede Hälfte. Silikon wiegt etwa 1,1 g/ml, 100 ml sind also rund 110 g. Sie können einen Verlustzuschlag von 0, 5, 10 oder 15 Prozent angeben; voreingestellt sind 10.
- Kann ich Schokolade oder Eis in einer 3D-gedruckten Form gießen?
- Nicht in der gedruckten Form selbst: Schichtlinien hinterlassen Poren, und gedruckter Kunststoff ist nicht lebensmittelecht. Drucken Sie ein Urmodell, gießen Sie daraus eine Form aus lebensmittelechtem Silikon und füllen Sie Schokolade oder Wasser in diese.
- Warum lässt mich das Werkzeug keine starre Form für mein Modell herunterladen?
- Das Modell hat starke Hinterschneidungen, sodass der Abguss nicht aus den starren Formteilen herauskommt, und der Download ist gesperrt. Kommt er nicht aus zwei Hälften, aber aus drei oder vier Teilen heraus, funktioniert die 3–4-teilige Kunststoffform; wenn auch das nicht klappt, nehmen Sie Silikon, weil flexibles Silikon sich von Hinterschneidungen abziehen lässt.
- Kann ich eine starre Form aus drei oder vier Teilen 3D-drucken?
- Ja. Die 3–4-teilige Kunststoffform ist für Modelle gedacht, die nicht aus zwei Hälften herauskommen: Zwei senkrechte Ebenen teilen den Formblock, und jedes Teil löst sich in seiner eigenen Richtung, nach oben, nach unten oder zur Seite. Der Generator wählt die Ebenen und das Layout, prüft jedes Teil auf Hinterschneidungen und ergänzt Passmarken, Eingusskanal, Entlüftungen, Nuten für Spannbänder und Teilenummern in der Reihenfolge des Auseinandernehmens.
- Was bedeutet Demoversion beim Gießform-Generator?
- Die Formen werden nicht von Hand geprüft, und der Druck einer Form kann viel Kunststoff verbrauchen. Öffnen Sie die Datei zuerst im Slicer und prüfen Sie Größe, Wände und Kunststoffverbrauch; für den Download ist eine Bestätigung nötig, dass Sie das tun. Dateinamen enden auf _DEMO.