
7 octobre 2026
Vérifier les surplombs d'un STL en ligne : faut-il des supports ?
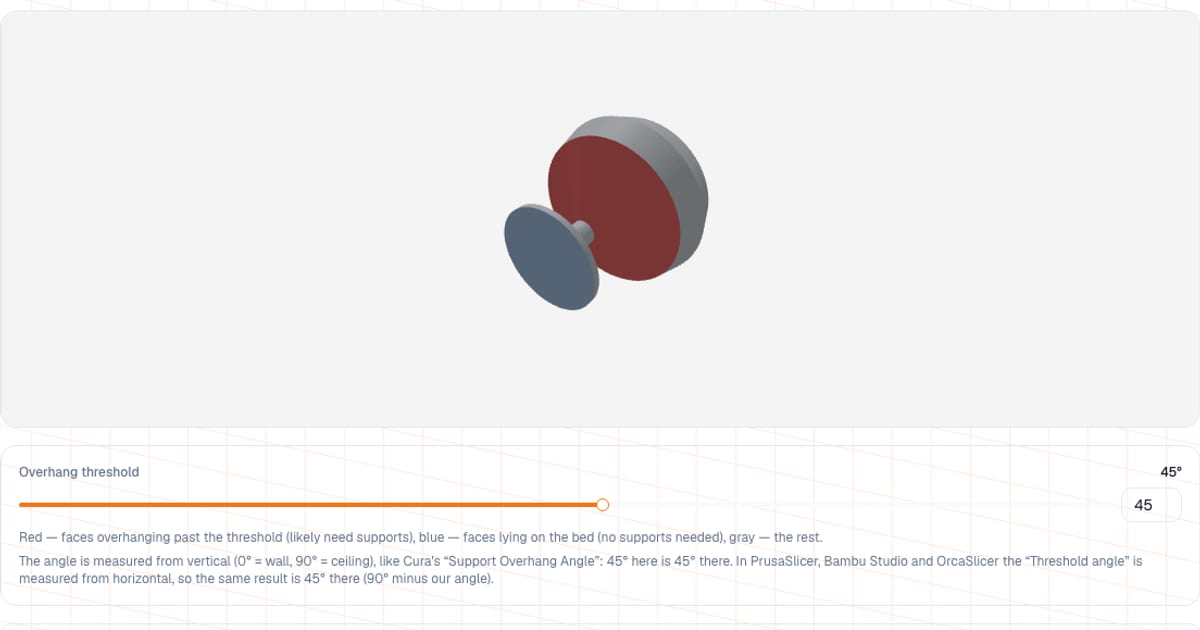
Pour savoir si un modèle a besoin de supports, chargez un STL, 3MF, OBJ ou GLB dans le détecteur de surplombs. Les faces qui dépassent l'angle choisi (45 degrés par rapport à la verticale par défaut) passent en rouge, et un pourcentage à côté du modèle indique la part de surface concernée. Il s'exécute dans votre navigateur en quelques secondes, sans slicer ni inscription, et le fichier (jusqu'à 80 Mo) n'est jamais envoyé.
Le résultat est une estimation rapide d'après l'angle des faces, pas un verdict : la décision finale sur les supports revient à l'aperçu des couches de votre slicer. Mais pour un premier regard, surtout sur un modèle que vous n'avez pas conçu vous-même, cela suffit.
Le détecteur ouvre les STL, 3MF, OBJ et GLB ; les fichiers .blend ne s'ouvrent pas ici (voir le convertisseur pour passer à un format pris en charge).
Que sont les supports en impression 3D, et quand en faut-il ?
Une imprimante FDM dépose le plastique couche par couche, et chaque couche repose sur la précédente. Si une paroi ne s'écarte que légèrement de la verticale, la nouvelle couche s'appuie sur la majeure partie de l'ancienne et tient. Plus elle s'incline, et plus la surface se rapproche d'un « plafond » horizontal, moins il y a de matière dessous, jusqu'à ce que le filet s'affaisse. Pour ces endroits, le slicer imprime des supports : des structures temporaires que l'on casse ensuite.
Un repère pratique : jusqu'à 45 degrés par rapport à la verticale, la plupart des imprimantes au refroidissement correct impriment sans supports. Vers 60 degrés, le dessous est visiblement rugueux, et à 70 degrés ou plus on ne peut généralement pas éviter les supports. Ce sont des valeurs typiques, pas des lois physiques : beaucoup dépend de la matière, de la température, du refroidissement et de la vitesse.
Comment vérifier les surplombs ? Quatre étapes
- Ouvrez le détecteur de surplombs et déposez votre modèle (
STL,3MF,OBJouGLB, jusqu'à 80 Mo). - Faites-le tourner. Le rouge marque les faces en surplomb au-delà du seuil, le bleu les faces posées sur le plateau (aucun support nécessaire), et tout le reste est gris.
- Déplacez le curseur « Seuil de surplomb » (ou saisissez un nombre) : la plage est de 5 à 80 degrés, 45 par défaut. La mise en évidence et le pourcentage se mettent à jour immédiatement.
- Lisez la ligne « Part de surface en surplomb » : la part de la surface totale des faces du modèle, en pourcentage, avec une décimale. Les faces posées sur le plateau n'y sont pas comptées ; leur part figure dans une ligne séparée « Posé sur le plateau ».
Comment lire l'angle ? Depuis la verticale, pas l'horizontale
L'angle est mesuré depuis la verticale : 0 degré est une paroi verticale (pas de surplomb) et 90 degrés un plafond horizontal. Les faces tournées vers le haut ou droit sur le côté sont considérées comme sûres.
| Angle depuis la verticale | Type de surface | En général |
|---|---|---|
| 0 | paroi verticale | s'imprime sans problème |
| jusqu'à 45 | paroi légèrement inclinée | en général sans supports |
| 45 à 60 | forte inclinaison | dessous rugueux, supports parfois nécessaires |
| 60 à 80 | presque un plafond | supports ou autre orientation |
| 90 | plafond horizontal ou pont | supports, ou pont si la portée est courte |
Attention aux réglages des slicers : ils utilisent des directions de référence différentes. Dans Cura, l'angle de surplomb des supports est mesuré depuis la verticale (0 soutient tout, 90 ne soutient rien), comme ici, donc le nombre se transpose tel quel. Dans PrusaSlicer, Bambu Studio et OrcaSlicer, l'« angle seuil » est mesuré depuis l'horizontale (dans PrusaSlicer, l'infobulle précise « 90 degrés = paroi verticale »), et des supports sont générés sous les faces dont la pente depuis l'horizontale est inférieure au seuil. La valeur y est donc égale à 90 moins la nôtre : nos 30 degrés valent 60 dans PrusaSlicer, Bambu Studio ou OrcaSlicer, et 45 est identique des deux côtés. Sous le curseur, l'outil affiche les valeurs converties pour le seuil choisi.
Quel seuil de surplomb utiliser ?
Pour le PLA et le PETG, commencez à 45 degrés. Pour une pièce importante à surface propre, abaissez le seuil à 35-40 degrés : plus d'endroits douteux s'allument, et vous décidez de pivoter le modèle ou d'ajouter des supports. Si votre imprimante a un bon refroidissement de pièce et que le modèle est simple, vous pouvez monter à 50-55 degrés et voir ce qui reste rouge.
Que ne prend pas en compte l'outil ?
- Le plateau. Le plateau est supposé être le point le plus bas du modèle (dans la position enregistrée dans le fichier). Les faces du dessous à ce niveau sont bleues et ne comptent pas dans le pourcentage. Si un modèle flotte au-dessus du plateau dans le fichier et que son support n'est pas modélisé, l'outil ne le remarquera pas.
- L'orientation. Le modèle est analysé dans la position enregistrée dans le fichier (Z vers le haut). L'outil ne le fait pas pivoter. Pour tester une autre orientation, faites pivoter le modèle dans votre slicer ou éditeur, enregistrez le STL et rechargez-le.
- Les ponts. Une portée horizontale entre deux appuis passe aussi en rouge, mais les ponts courts (quelques millimètres) s'impriment souvent sans support quand le refroidissement est bon. L'outil n'estime pas la longueur de portée.
- Les couches et les réglages. Un slicer voit le modèle couche par couche et tient compte de la hauteur de couche, du refroidissement et de vos réglages. Cet outil ne voit que l'angle des faces.
Comment imprimer un modèle avec des surplombs ?
| Technique | Comment faire |
|---|---|
| Faire pivoter le modèle | Posez la plus grande face plane sur le plateau, ou tournez la pièce pour avoir moins de zone rouge |
| Remplacer un ressaut par un chanfrein | Utilisez une pente à 45 degrés au lieu d'une tablette horizontale ; elle s'imprime sans supports |
| Trous horizontaux | Dessinez-les en goutte d'eau ou en losange plutôt qu'en cercle, pour que le haut du trou soit à 45 degrés |
| Supports en arbre | Les modes arbre et organique (dans Cura, PrusaSlicer, Bambu Studio et OrcaSlicer) utilisent en général moins de plastique et se retirent plus facilement |
| Écart avec la pièce | L'écart en Z entre support et pièce (typiquement 0,15 à 0,2 mm) : plus petit, le support fusionne ; plus grand, le dessous se dégrade |
| Plateau seulement | Si vous pouvez laisser un surplomb sans support, activez « supports sur le plateau uniquement » pour ne pas avoir à fouiller à l'intérieur du modèle |
Après retrait des supports, la surface est en général poncée et reprise, comme décrit dans post-traitement FDM : ponçage, peinture et collage. Les supports coûtent de l'argent : du plastique et du temps d'impression. Une fois le modèle tranché, chargez le G-code dans l'analyseur et comparez la consommation avec et sans supports.
Erreurs courantes
- Prendre le rouge pour un ordre. Le rouge signifie « regardez de plus près », pas « mettez des supports partout ». Vérifiez l'aperçu des couches.
- Ne pas convertir l'angle du slicer. Un seuil de 55 degrés dans PrusaSlicer et 55 degrés dans cet outil sont deux choses différentes, voir plus haut.
- Ignorer le refroidissement. Le même modèle s'imprime sans supports sur une imprimante au fort refroidissement et en demande sur une faible, et un plastique en surchauffe s'affaisse plus tôt.
- Ignorer une grande part de rouge au-dessus de la base. S'il y a beaucoup de rouge, passez cinq minutes à pivoter la pièce ; les supports coûteront plus cher.
- Oublier la qualité du maillage. Les surplombs ne sont pas en cause si le slicer se plaint de trous : lisez alors pourquoi mon fichier STL ne s'imprime pas.
Quand utiliser plutôt un slicer ?
Cet outil est pratique pour une vérification rapide, mais prenez la décision finale dans votre slicer :
- PrusaSlicer a un curseur pour mettre en évidence les surplombs selon l'angle dans son outil de peinture des supports, et vous pouvez ajouter ou bloquer des supports à la main à des endroits précis.
- Cura a un réglage qui met en rouge les zones en surplomb.
- N'importe quel slicer montre les couches et les supports eux-mêmes après le tranchage, ce qui est l'image la plus précise.
L'atout de cet outil : il s'ouvre instantanément, n'exige rien d'installé, fonctionne sur n'importe quel appareil et n'envoie pas votre fichier à un serveur.
Et ensuite ?
Surplombs vérifiés et orientation choisie ? Ouvrez le modèle dans la visionneuse pour confirmer ses dimensions, puis estimez le prix d'impression dans le calculateur. Si votre slicer se plaint du fichier lui-même, commencez par STL Repair.
Questions fréquentes
- Que sont les supports en impression 3D et pourquoi en faut-il ?
- Les supports sont des structures temporaires sous les parties en surplomb d'un modèle. Une imprimante ne peut pas extruder dans le vide : sans eux, les couches s'affaisseraient. Ils sont retirés après l'impression et la surface qu'ils touchaient est reprise.
- Quel angle de surplomb une imprimante 3D peut-elle imprimer sans supports ?
- Une règle courante est de 45 degrés par rapport à la verticale : les faces moins inclinées s'impriment en général bien sur une imprimante au bon refroidissement de pièce. Pour les pièces critiques, on descend souvent le seuil à 35-40 degrés pour signaler plus d'endroits douteux.
- Comment vérifier si mon STL a besoin de supports avant le tranchage ?
- Chargez le modèle dans le détecteur de surplombs. Les faces en surplomb au-delà de l'angle choisi passent en rouge, et un pourcentage indique la part de surface concernée. C'est une estimation rapide fondée sur l'angle ; confirmez avec l'aperçu des couches dans votre slicer.
- Comment cet outil calcule-t-il l'angle de surplomb ?
- Pour chaque triangle, il mesure l'angle entre son plan et la verticale : 0 degré pour une paroi verticale, 90 degrés pour un plafond horizontal. Le seuil se règle de 5 à 80 degrés, 45 par défaut. C'est la même convention que l'angle de surplomb des supports de Cura ; dans PrusaSlicer, Bambu Studio et OrcaSlicer, le seuil est mesuré depuis l'horizontale, donc il vaut 90 moins notre angle.
- Une face rouge signifie-t-elle toujours qu'il faut des supports ?
- Non. C'est une estimation d'après l'angle. Le besoin réel dépend aussi de la longueur du surplomb, du refroidissement, de la vitesse et des réglages du slicer, et les ponts courts s'impriment souvent sans support.
- Pourquoi le dessous de mon modèle n'est-il pas rouge ?
- L'outil prend le point le plus bas du modèle pour le plateau : les faces tournées vers le bas situées à ce niveau (à 0,1 mm près) n'ont pas besoin de supports. Elles sont affichées en bleu, exclues de la part de surplomb et ont leur propre ligne, « Posé sur le plateau ». Seules les surfaces au-dessus de la base restent rouges.
- Mon fichier est-il envoyé sur un serveur ?
- Non, le calcul s'exécute localement dans votre navigateur et le fichier (jusqu'à 80 Mo) n'est jamais envoyé. Aucune inscription n'est nécessaire.