
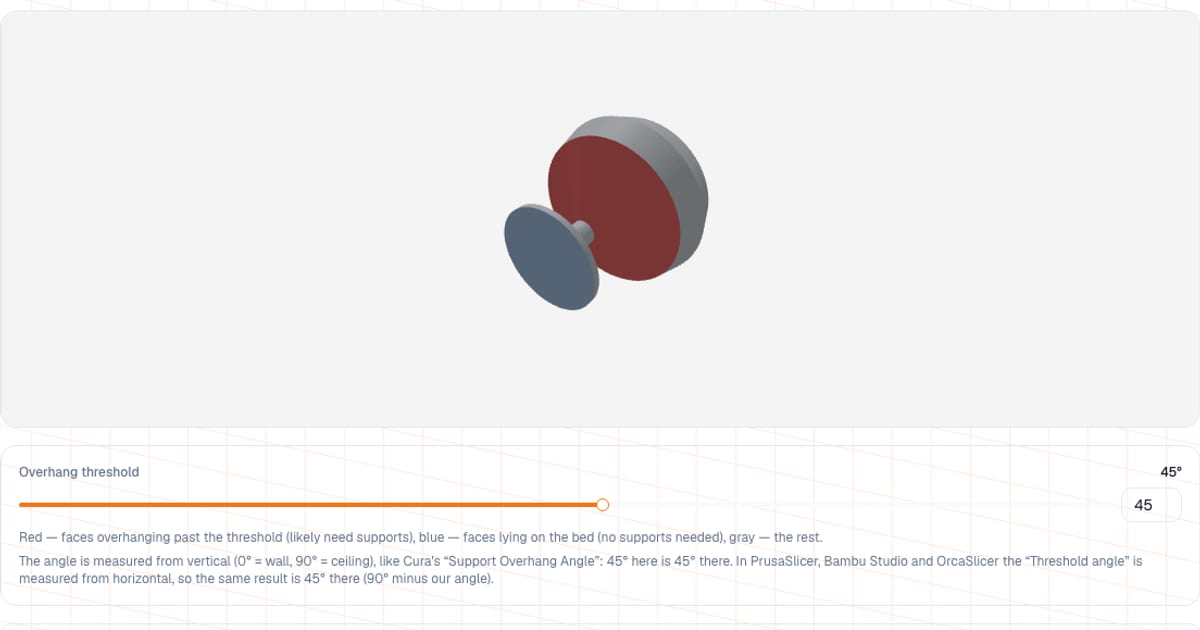
モデルにサポートが必要かどうかを調べるには、STL・3MF・OBJ・GLBをオーバーハングチェッカーに読み込みます。選んだ角度(初期値は垂直から45度)より大きく張り出した面が赤くなり、モデルの横のパーセンテージが、表面のどれだけが該当するかを示します。ブラウザ上で数秒で動作し、スライサーも登録も不要で、ファイル(80MBまで)がアップロードされることもありません。
結果は、面の角度からの簡易的な見積もりで、最終的な判断ではありません。サポートについての最終判断は、スライサーのレイヤープレビューで行います。ただし、最初に確認するには、とくに自分で設計していないモデルなら、これで十分です。
3Dプリントのサポート材とは?いつ必要?
FDMプリンターは、プラスチックを1層ずつ積み重ねていき、各層は下の層の上に載ります。壁が垂直からわずかに傾いているだけなら、新しい層は古い層の大部分の上に載り、保持されます。傾きが大きくなり、面が水平な「天井」に近づくほど、下に支えるものが減り、ある時点で、ストランドがたれ下がります。そうした箇所のために、スライサーはサポートを造形します。あとで折り取る、一時的な構造物です。
実用的な目安:垂直から45度までなら、冷却のしっかりしたほとんどのプリンターは、サポートなしで造形できます。60度あたりでは、下面が目に見えて粗くなり、70度以上では、通常サポートは避けられません。これらは典型的な値であって、物理法則ではありません。素材、温度、冷却、速度によって、大きく変わります。
オーバーハングの確認方法:4ステップ
- オーバーハングチェッカーを開き、モデル(
STL、3MF、OBJ、GLB、80MBまで)をドロップします。 - 回転させて見ます。赤はしきい値より張り出した面、青はベッドに接している面(サポート不要)、それ以外は灰色です。
- 「オーバーハングのしきい値」スライダーを動かします(数値を入力してもかまいません)。範囲は5〜80度で、初期値は45です。ハイライトとパーセンテージは、すぐに更新されます。
- 「張り出した表面の割合」の行を読みます。モデルの全表面積に対する割合で、パーセント、小数第1位までです。ベッドに接している面はここには含まれず、その割合は別の「ベッドに接している」の行に表示されます。
角度の読み方:水平からではなく、垂直から
角度は、垂直から測ります。0度は垂直な壁(張り出しなし)、90度は水平な天井です。上向きの面や、真横を向いた面は、安全とみなされます。
| 垂直からの角度 | どんな面か | 通常は |
|---|---|---|
| 0 | 垂直な壁 | 問題なく造形できる |
| 45まで | わずかに傾いた壁 | 通常はサポート不要 |
| 45〜60 | 強い傾き | 下面が粗くなり、サポートが必要なこともある |
| 60〜80 | ほぼ天井 | サポート、または別の向き |
| 90 | 水平な天井またはブリッジ | サポート、またはスパンが短ければブリッジ |
スライサーの設定には注意が必要です。基準となる方向が異なります。Curaの「サポートのオーバーハング角度」は、垂直から測られ(0はすべてをサポートし、90は何もサポートしません)、ここと同じなので、数値はそのまま使えます。PrusaSlicer、Bambu Studio、OrcaSlicerの「しきい値角度」は、水平から測られ(PrusaSlicerのツールチップには「90度=垂直な壁」とあります)、水平からの傾きがしきい値より小さい面の下に、サポートが生成されます。そのため、そちらの値は、こちらの角度を90から引いた値になります。こちらの30度は、PrusaSlicer、Bambu Studio、OrcaSlicerでは60で、45はどちらでも同じです。スライダーの下に、選んだしきい値に換算した値が表示されます。
オーバーハングのしきい値は、どれくらいにする?
PLAとPETGなら、45度から始めましょう。きれいな表面が必要な重要なパーツでは、しきい値を35〜40度に下げます。あやしい箇所がより多く光るので、モデルを回転させるか、サポートを追加するかを自分で決められます。プリンターのパーツ冷却が強く、モデルが単純なら、50〜55度に上げて、何が赤のまま残るかを見ることもできます。
このツールが考慮しないものは?
- ベッド: ベッドは、モデルのいちばん低い点(ファイルに保存された位置)とみなされます。その高さにある底面は青で、パーセンテージには数えられません。ファイル内でモデルがベッドより浮いていて、その支えがモデル化されていなければ、ツールは気づきません。
- 向き: モデルは、ファイルに保存された位置(Z軸が上)で解析されます。ツールはモデルを回転させません。別の向きを試すには、スライサーやエディターでモデルを回転し、STLを保存して、もう一度読み込んでください。
- ブリッジ: 2つの支えの間の水平なスパンも赤くなりますが、短いブリッジ(数ミリ)は、冷却がよければ、サポートなしでも造形できることが多いです。ツールはスパンの長さを見積もりません。
- 層と設定: スライサーはモデルを層ごとに見て、積層ピッチ、冷却、設定を考慮します。このツールが見るのは、面の角度だけです。
オーバーハングのあるモデルは、どう造形する?
| テクニック | やり方 |
|---|---|
| モデルを回転する | 最大の平らな面をベッドに置くか、赤い面積が減るようにパーツの向きを変える |
| 段差を面取りに替える | 水平な棚の代わりに45度の斜面にすると、サポートなしで造形できる |
| 水平な穴 | 円の代わりにしずく形かひし形で描き、穴の上部が45度になるようにする |
| ツリーサポート | ツリー・オーガニックのモード(Cura、PrusaSlicer、Bambu Studio、OrcaSlicer)は、一般にプラスチックの使用量が少なく、取り外しやすい |
| パーツとの隙間 | サポートとパーツの間のZ方向の隙間(通常0.15〜0.2mm):小さいとサポートが癒着し、大きいと下面が悪くなる |
| ビルドプレートのみ | オーバーハングをサポートなしで済ませられるなら、「ビルドプレート上のみのサポート」をオンにして、モデルの内側を掘り出さなくて済むようにする |
サポートを取り除いたあとの表面は、たいてい、やすりがけと仕上げをします。FDMの後処理:やすりがけ、塗装、接着で説明しています。サポートにはお金がかかります。プラスチックと造形時間です。モデルをスライスしたら、G-codeをアナライザーに読み込んで、サポートありとなしの使用量を比べましょう。
よくある失敗
- 赤を命令だと思う: 赤は「よく見て」という意味で、「どこでもサポートを追加せよ」ではありません。レイヤープレビューで確認してください。
- スライサーの角度を換算しない: PrusaSlicerのしきい値55度と、このツールの55度は、別物です。上の説明をご覧ください。
- 冷却を無視する: 同じモデルでも、冷却の強いプリンターならサポートなしで造形でき、弱いプリンターでは必要になります。過熱したプラスチックは、もっと早くたれ下がります。
- ベース面より上の、赤い割合が大きいのを無視する: 赤が多い場合は、5分かけてパーツを回転させてみてください。サポートのほうが、コストがかかります。
- メッシュの品質を忘れる: スライサーが穴について警告するなら、原因はオーバーハングではありません。その場合は、STLメッシュのよくあるエラーを読んでください。
スライサーを使うべき場面は?
このツールは手早い確認には便利ですが、最終判断はスライサーで行ってください。
- PrusaSlicerには、サポートのペイントツールに、角度でオーバーハングをハイライトするスライダーがあり、特定の領域にサポートを手動で追加したり、禁止したりできます。
- Curaには、張り出した領域を赤くハイライトする設定があります。
- どのスライサーも、スライス後に、層とサポート自体を表示します。それが、いちばん正確な姿です。
このツールの強みは、すぐに開けて、何もインストールする必要がなく、どんなデバイスでも動作し、ファイルをサーバーに送らないことです。
次のステップは?
オーバーハングを確認して、向きを決めたら、モデルをビューアーで開いて寸法を確認し、計算機で造形価格を見積もりましょう。スライサーがファイル自体について警告する場合は、まずSTL修復から始めてください。
よくある質問
- 3Dプリントのサポート材とは?なぜ必要?
- サポート材は、モデルのオーバーハング(張り出した部分)の下に作る、一時的な構造物です。プリンターは空中には押し出せないので、サポートがないと層がたれ下がってしまいます。造形後に取り除き、触れていた面は仕上げます。
- サポート材なしで造形できるオーバーハングの角度は?
- 一般的な目安は垂直から45度で、それより傾きが小さい面は、パーツの冷却がしっかりしたプリンターなら、通常はきれいに造形できます。重要なパーツでは、あやしい箇所をより多く見つけるために、しきい値を35〜40度に下げることもよくあります。
- スライスする前に、STLにサポートが必要かどうか確認するには?
- モデルをオーバーハングチェッカーに読み込みます。選んだ角度より大きく張り出した面が赤くなり、影響を受けた表面の割合がパーセントで表示されます。角度に基づく簡易的な見積もりなので、スライサーのレイヤープレビューで確認してください。
- このツールは、オーバーハングの角度をどう計算する?
- 三角形ごとに、その平面と垂直方向のなす角を測ります。垂直な壁が0度、水平な天井が90度です。しきい値は5〜80度で設定でき、初期値は45です。これはCuraの「サポートのオーバーハング角度」と同じ規約です。PrusaSlicer、Bambu Studio、OrcaSlicerでは、しきい値が水平から測られるので、こちらの角度を90から引いた値になります。
- 赤い面は、必ずサポートが必要という意味?
- いいえ。角度からの見積もりです。実際に必要かどうかは、張り出しの長さ、冷却、速度、スライサーの設定にもよりますし、短いブリッジは、サポートなしでも造形できることがよくあります。
- なぜモデルの底面は赤くならない?
- ツールは、モデルのいちばん低い点をベッドとみなします。下向きでその高さ(0.1mm以内)にある面は、サポートが不要です。青で表示され、オーバーハングの割合には含まれず、「ベッドに接している」という別の行に表示されます。ベース面より上の表面だけが、赤のまま残ります。
- ファイルはサーバーにアップロードされる?
- されません。計算はブラウザ内でローカルに行われ、ファイル(80MBまで)はアップロードされません。登録も不要です。