
7 de octubre de 2026
Molde de silicona desde un STL: generador de moldes 3D
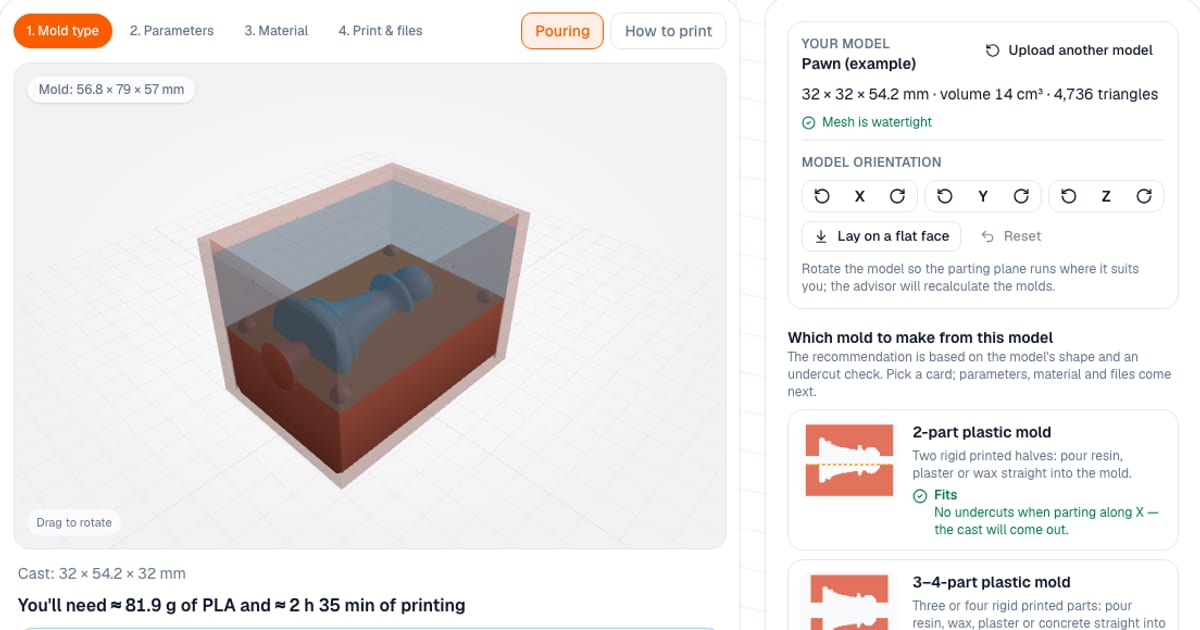
Para hacer un molde de silicona a partir de un STL, sube el modelo al generador de moldes: comprueba la malla, recomienda un tipo de molde para ese modelo concreto y construye las piezas imprimibles. La salida es STL (una pieza cada vez) o 3MF (el conjunto entero). Es gratuito y funciona en tu navegador, y el archivo de tu modelo no sale de él. Puedes configurar y previsualizar al momento; para descargar las piezas hace falta un acceso gratuito con tu correo.
Una advertencia importante desde el principio: la herramienta es una versión demo. No puedo revisar a mano cada molde, e imprimir un molde puede gastar mucho plástico. Abre los archivos en tu laminador y comprueba las dimensiones, el grosor de las paredes, las contrasalidas y el uso de plástico antes de imprimir. Las descargas solo se desbloquean después de marcar «Comprobaré el modelo en mi laminador antes de imprimir», y los nombres de archivo llevan el sufijo _DEMO.
¿Qué molde le va a mi modelo?
Sube un STL, 3MF u OBJ (hasta 60 MB y 500 000 triángulos) o prueba el ejemplo incluido, un peón de ajedrez. La herramienta muestra el tamaño, el volumen y si la malla está cerrada, detecta las contrasalidas y valora cada molde como bueno, con reservas o no adecuado, marcando uno como recomendado.
| Molde | Mejor para | Obtienes |
|---|---|---|
| Silicona abierto por arriba | Un modelo apoyado sobre una base plana (la superficie plana de abajo supera la mitad de su huella) | Una caja de vertido; la cara plana se convierte en la abertura de vertido |
| Silicona de dos partes | Modelos redondeados y voluminosos sin base plana, o modelos con contrasalidas | Caja, cama de separación, formadores de bebedero y de respiraderos |
| Escayola de dos partes | Solo modelos sin contrasalidas serias (cera, hormigón, barbotina) | Las mismas piezas; capa de escayola más gruesa y guías más grandes por defecto |
| Plástico de dos partes | Solo sin contrasalidas serias; el camino más rápido | Dos mitades impresas con una cavidad: vierte resina, escayola o cera directamente |
| Plástico de 3-4 partes | El modelo no sale de dos mitades, pero cada parte puede retirarse en su propia dirección | Tres o cuatro partes impresas con una cavidad, guías y ranuras para correas: vierte directamente |
Un molde rígido de dos piezas no puede liberar una pieza que queda bloqueada, por ejemplo un peón cuya cabeza es más ancha que el cuello. Con contrasalidas serias, los moldes de plástico y de escayola de dos partes quedan bloqueados para la descarga. Entonces la herramienta comprueba si la pieza sale de 3-4 partes rígidas y, si no, propone silicona en su lugar. Las contrasalidas se resaltan en rojo.
¿Cómo funciona el molde de silicona de dos partes?
Es la opción más versátil. Obtienes tres tipos de piezas:
- Una caja (encofrado) alrededor del modelo, maciza o dividida con abrazaderas.
- Una cama de separación: una placa con un hueco que coincide con la mitad inferior del modelo hasta la línea de partición, con guías de alineación y ranuras. Se imprime con el hueco hacia arriba y sin soportes.
- Formadores de bebedero y de respiraderos: conos que quedan en la silicona durante las dos coladas, de modo que el canal queda intacto tras el desmoldeo.
Colocas el modelo en la cama, viertes la primera mitad, le das la vuelta, quitas la cama, aplicas desmoldeante (la silicona se pega a la silicona de forma permanente) y viertes la segunda mitad. Una guía paso a paso con la cantidad de material de cada mitad está en la página y en un archivo TXT, que se descarga sin iniciar sesión porque no contiene geometría.
¿Cómo funciona el molde de plástico de 3-4 partes?
Es un molde rígido para resina, cera, escayola y hormigón, para modelos que no salen de dos mitades porque tienen contrasalidas por encima y por debajo de cualquier plano de partición. Dos planos perpendiculares dividen el bloque del molde:
| Disposición | Partes |
|---|---|
| 3 partes, tapa arriba | Toda la parte superior sale hacia arriba; la inferior son dos mitades que se deslizan hacia los lados |
| 3 partes, base abajo | Toda la parte inferior sale hacia abajo; la superior son dos mitades que se deslizan hacia los lados |
| 4 partes | Dos partes arriba y dos abajo, cada una saliendo en su propia dirección |
La herramienta prueba los ejes y las posiciones de ambos planos y comprueba las contrasalidas de cada parte por separado, según la dirección en que sale. Gana la disposición en la que ninguna parte se engancha en la pieza, con el menor número de partes posible. A mano puedes elegir 3 o 4 partes, los ejes y desplazar ambos planos; la vista previa separa las partes en las direcciones en que salen, con una lista como «Parte 2, abajo, lado -X: sale hacia el lado».
Qué más añade:
- Guías cónicas solo en las juntas donde la parte que sale primero se aleja en línea recta de la junta; si no, una guía le impediría deslizarse.
- Bebedero y respiraderos van en vertical, a través de una parte que sale hacia arriba, o a lo largo de la junta entre dos partes, de modo que cada parte se separa de su mitad del canal.
- Ranuras para correas rodean el molde: una goma elástica, una brida o una correa presiona las partes contra ambos planos a la vez.
- Números de pieza grabados en la cara frontal en el orden de desmontaje: la parte 1 sale primero.
- Sin soportes: cada parte se imprime con su cara de partición hacia arriba y su cara exterior sobre la cama.
Si la pieza no sale ni siquiera de 3-4 partes, la herramienta lo dice («necesitas un molde de silicona») y la descarga se bloquea. Las instrucciones (montaje sobre las guías, sujeción, vertido con la cantidad de material, orden de desmontaje) están en la página y en un archivo TXT.
¿Qué se puede configurar?
Los rangos vienen de la herramienta:
| Parámetro | Rango | Por defecto |
|---|---|---|
| Capa de silicona alrededor del modelo, caja abierta | 5-25 mm (normalmente 8-15) | - |
| Capa alrededor del modelo, molde de dos partes | 5-40 mm | 10 mm silicona, 20 mm escayola |
| Pared de la caja, molde abierto | 1,2-6 mm | - |
| Pared de la caja, molde de dos partes | 1,6-6 mm | - |
| Bebedero | 3-16 mm de diámetro | 6 mm silicona, 10 mm escayola |
| Respiraderos | 0-4, de 2-5 mm de diámetro | - |
| Pared del molde de plástico alrededor del modelo | 6-40 mm | 12 mm |
| Bebedero del molde de plástico | 3-12 mm de diámetro | 6 mm, dos respiraderos de 2 mm |
| Molde de 3-4 partes: pared, guías | 6-40 mm; cono de 4-16 mm de diámetro | 12 mm; 8 mm, holgura de 0,2 mm |
El plano de partición se elige automáticamente (el de menos contrasalidas) o se fija a mano. La caja abierta tiene marcas de nivel de llenado, orejas para correas y una tapa antipolvo; el molde de plástico tiene guías de alineación, tornillos M3 o M4 y ranuras de palanca para abrir las mitades. Puedes girar el modelo para poner una cara plana hacia abajo.
¿Y si no tengo un modelo?
Hay moldes paramétricos compactos para trabajos sencillos: un posavasos o una baldosa (círculo, cuadrado, hexágono, corazón), jabón, chocolate, hielo (cubos o semiesferas), velas (cilindro, cono, esfera de dos mitades, orificio para la mecha), una maceta de hormigón con drenaje y una bandeja de epoxi. Introduces las dimensiones a mano y la estimación de material funciona igual.
¿Cuánto material necesitaré?
La herramienta muestra el volumen de la cavidad menos el modelo y los formadores. Elige el material de colada: silicona, resina o epoxi, escayola, hormigón, cera, base de jabón, chocolate o agua. Los materiales de dos componentes reciben una proporción A:B (1:1, 2:1, 10:1, 20:1); la escayola recibe polvo seco más agua. Densidades por defecto: silicona 1,1 g/ml, escayola 1,7, hormigón 2,2, cera 0,9. El margen de desperdicio es del 0, 5, 10 o 15 por ciento. También muestra la masa de plástico para imprimir el propio molde y si cada pieza cabe en tu cama de impresión.
¿Cómo imprimir el molde?
- Plástico. El PLA basta para silicona, escayola y hormigón. Para cera caliente y base de jabón usa PETG o ASA: el PLA se ablanda a partir de unos 55-60 °C.
- Boquilla y capas. Boquilla de 0,4 mm, capas de 0,12-0,16 mm: cada línea de capa se ve en la pieza vaciada.
- Paredes. 3-4 perímetros para que el molde no pierda. Pruébalo con agua y sécalo bien.
- Desmoldeante. La resina y el epoxi se adhieren al PLA y al PETG, y la escayola al plástico seco. Necesitas un desmoldeante.
- Vertido de silicona. Vierte un hilo fino en una esquina desde 20-30 cm de altura para que las burbujas revienten por el camino. Fija el modelo en su sitio: la silicona pesa más que el plástico y lo hará flotar.
¿Qué errores evitar?
- Verter chocolate o hielo en un molde impreso. El plástico impreso no es apto para alimentos y los poros de las capas albergan bacterias. Usa un modelo maestro y silicona alimentaria. Esto se aplica al propio molde impreso.
- Saltarse el desmoldeante en la mitad A antes de la segunda colada, lo que suelda las mitades.
- Saltarse una prueba. La silicona de platino puede no curar sobre algunas resinas y plastilinas: prueba con un retal.
- Una malla con agujeros. Los errores de malla hacen inexacta la estimación de la cavidad; repara antes el archivo en STL Repair.
- Olvidar el laminador. Esto es una demo: abre las piezas y compruébalas antes de imprimir.
¿Cómo se compara con otras opciones?
Para algo puntual puedes modelar tú mismo el encofrado en Fusion 360, Blender o Tinkercad. Eso da control total, pero exige tiempo y habilidad. La herramienta es más rápida para el caso típico: un archivo subido se convierte en un conjunto de piezas, una comprobación de contrasalidas y una estimación de material. Divide un molde rígido en 4 partes como máximo y solo con planos a lo largo de los ejes del modelo; para una escultura compleja que necesite una línea de partición inclinada o cinco o más partes, usa un molde de silicona o modela el encofrado en CAD.
¿De quién puedo copiar los modelos?
Solo de modelos sobre los que tengas derechos. La responsabilidad por copiar el trabajo de otros es tuya; mira es legal vender impresiones de archivos STL descargados.
Puedes inspeccionar primero tu modelo en el visor de modelos 3D, o comprobar problemas de malla con esta guía sobre archivos STL rotos.
Preguntas frecuentes
- ¿Cómo hacer un molde de silicona a partir de un archivo STL?
- Sube el STL, 3MF u OBJ al generador de moldes, elige el molde de silicona abierto por arriba o el molde de silicona de dos partes, y descarga las piezas imprimibles. Imprimes una caja (y una cama de separación), fijas tu modelo dentro, viertes silicona de dos componentes y obtienes un molde flexible.
- ¿Cómo imprimir en 3D un molde para colada de silicona?
- La impresora hace el encofrado, no la silicona: una caja alrededor del modelo y, en un molde de dos partes, una cama de separación y formadores de bebedero. Viertes la silicona en ese encofrado y la despegas una vez curada.
- ¿Qué es un generador de moldes impresos en 3D?
- Es una herramienta que construye un molde de colada alrededor de tu modelo. Esta puede crear un molde rígido de dos partes (para modelos sin contrasalidas) o una caja maestra con la que vaciar un molde flexible de silicona, y estima el uso de silicona, escayola y plástico.
- ¿Cuánta silicona necesito para un molde?
- La herramienta toma el volumen de la cavidad de la caja menos tu modelo, por separado para cada mitad de un molde de dos partes. La silicona pesa unos 1,1 g/ml, así que 100 ml son unos 110 g. Puedes añadir un margen de desperdicio del 0, 5, 10 o 15 por ciento; por defecto es 10.
- ¿Puedo colar chocolate o hielo en un molde impreso en 3D?
- No en el propio molde impreso: las líneas de capa dejan poros y el plástico impreso no es apto para alimentos. Imprime un modelo maestro, vacía a partir de él un molde de silicona alimentaria y vierte el chocolate o el agua en ese.
- ¿Por qué la herramienta no me deja descargar un molde rígido para mi modelo?
- El modelo tiene contrasalidas serias, así que la pieza vaciada no puede salir de las partes rígidas del molde, y la descarga se bloquea. Si no sale de dos mitades pero sí de tres o cuatro partes, sirve el molde de plástico de 3-4 partes; si ni así sale, usa silicona, porque la silicona flexible se despega de las contrasalidas.
- ¿Puedo imprimir en 3D un molde rígido de tres o cuatro partes?
- Sí. El molde de plástico de 3-4 partes es para modelos que no salen de dos mitades: dos planos perpendiculares dividen el bloque del molde y cada parte se retira en su propia dirección, hacia arriba, hacia abajo o hacia un lado. El generador elige los planos y la disposición, comprueba las contrasalidas de cada parte y añade guías, bebedero, respiraderos, ranuras para correas y números de pieza en el orden de desmontaje.
- ¿Qué significa versión demo en el generador de moldes?
- Los moldes no se revisan a mano e imprimir un molde puede gastar mucho plástico. Abre el archivo en tu laminador y comprueba antes el tamaño, las paredes y el uso de plástico; las descargas requieren confirmar que lo harás. Los nombres de archivo terminan en _DEMO.