
7 octobre 2026
Moule en silicone à partir d'un STL : générateur de moules 3D
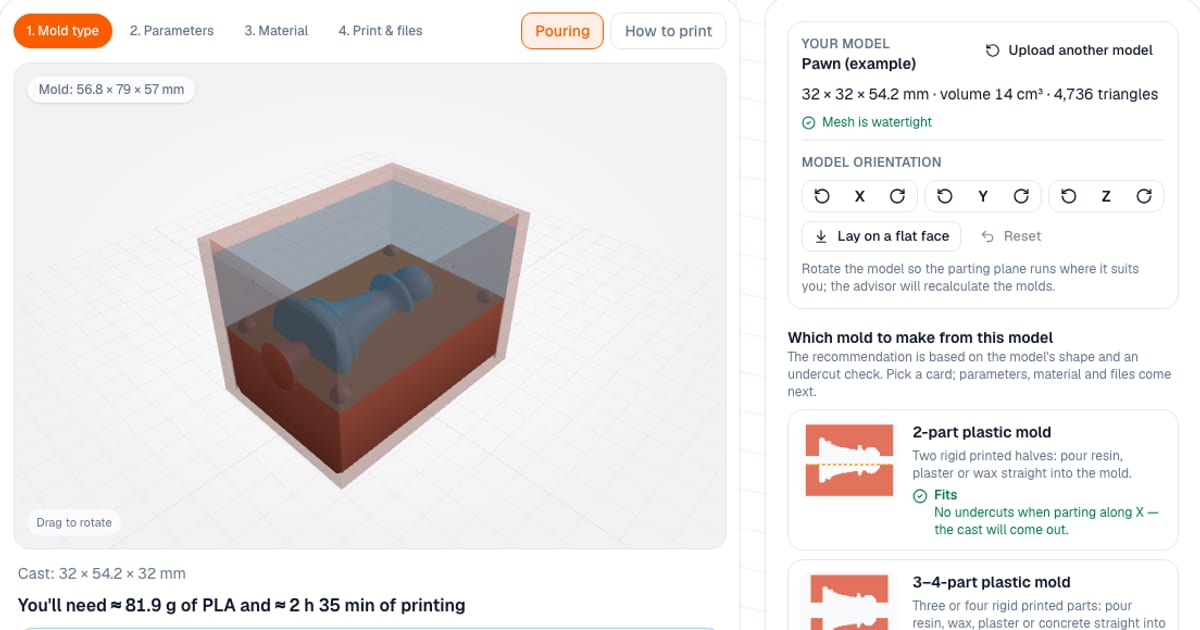
Pour faire un moule en silicone à partir d'un STL, importez le modèle dans le générateur de moules : il vérifie le maillage, recommande un type de moule pour ce modèle précis et construit les pièces imprimables. La sortie est du STL (une pièce à la fois) ou du 3MF (tout l'ensemble). Il est gratuit et fonctionne dans votre navigateur, le fichier de votre modèle n'en sort jamais. Vous pouvez régler et prévisualiser tout de suite ; le téléchargement des pièces demande une connexion gratuite par e-mail.
Une remarque importante d'emblée : l'outil est en version démo. Je ne peux pas vérifier chaque moule à la main, et imprimer un moule peut consommer beaucoup de plastique. Ouvrez les fichiers dans votre slicer et vérifiez les dimensions, l'épaisseur des parois, les contre-dépouilles et la consommation de plastique avant d'imprimer. Les téléchargements ne se débloquent qu'après avoir coché « Je vérifierai le modèle dans mon slicer avant d'imprimer », et les noms de fichiers portent le suffixe _DEMO.
Quel moule convient à mon modèle ?
Importez un STL, 3MF ou OBJ (jusqu'à 60 Mo et 500 000 triangles), ou essayez l'exemple intégré, un pion d'échecs. L'outil affiche la taille, le volume et si le maillage est fermé, détecte les contre-dépouilles et note chaque moule : bon, avec réserves ou inadapté, en marquant l'un comme recommandé.
| Moule | Idéal pour | Vous obtenez |
|---|---|---|
| Silicone à ciel ouvert | Un modèle posé sur une base plane (la zone plane du dessous dépasse la moitié de son empreinte) | Une boîte de coulée ; la face plane devient l'ouverture de coulée |
| Silicone en deux parties | Modèles ronds et volumineux sans base plane, ou modèles avec contre-dépouilles | Boîte, lit de séparation, formes de canal de coulée et d'évents |
| Plâtre en deux parties | Seulement les modèles sans fortes contre-dépouilles (cire, béton, barbotine) | Mêmes pièces ; couche de plâtre plus épaisse et clés plus grandes par défaut |
| Plastique en deux parties | Seulement sans fortes contre-dépouilles ; la voie la plus rapide | Deux moitiés imprimées avec une cavité : coulez directement résine, plâtre ou cire |
| Plastique en 3-4 parties | Le modèle ne sort pas de deux moitiés, mais chaque partie peut se retirer dans sa propre direction | Trois ou quatre parties imprimées avec une cavité, des clés et des rainures pour sangles : coulez directement |
Un moule rigide en deux pièces ne peut pas libérer une pièce coulée qui se verrouille, par exemple un pion dont la tête est plus large que le cou. Avec de fortes contre-dépouilles, les moules plastique et plâtre en deux parties sont bloqués au téléchargement. L'outil vérifie alors si la pièce sort de 3-4 parties rigides et, sinon, propose du silicone à la place. Les contre-dépouilles sont surlignées en rouge.
Comment fonctionne le moule silicone en deux parties ?
C'est l'option la plus polyvalente. Vous obtenez trois sortes de pièces :
- Une boîte (coffrage) autour du modèle, pleine ou en deux parties avec des serre-joints.
- Un lit de séparation : une plaque avec une cavité qui épouse la moitié inférieure du modèle jusqu'au plan de joint, avec clés d'alignement et rainures. Il s'imprime cavité vers le haut, sans supports.
- Des formes de canal de coulée et d'évents : des cônes qui restent dans le silicone pendant les deux coulées, de sorte que le canal est intact après le démoulage.
Vous placez le modèle dans le lit, coulez la première moitié, retournez, retirez le lit, appliquez un agent de démoulage (le silicone colle définitivement au silicone) et coulez la seconde moitié. Un guide pas à pas avec la quantité de matière pour chaque moitié figure sur la page et dans un fichier TXT, qui se télécharge sans connexion car il ne contient aucune géométrie.
Comment fonctionne le moule plastique en 3-4 parties ?
C'est un moule rigide pour résine, cire, plâtre et béton, destiné aux modèles qui ne sortent pas de deux moitiés parce qu'ils ont des contre-dépouilles au-dessus et en dessous de tout plan de joint. Deux plans perpendiculaires découpent le bloc du moule :
| Disposition | Parties |
|---|---|
| 3 parties, couvercle dessus | Tout le dessus se retire vers le haut ; le dessous est composé de deux moitiés qui coulissent sur les côtés |
| 3 parties, base dessous | Tout le dessous se retire vers le bas ; le dessus est composé de deux moitiés qui coulissent sur les côtés |
| 4 parties | Deux parties au-dessus et deux en dessous, chacune se retirant dans sa propre direction |
L'outil essaie les axes et les positions des deux plans et vérifie les contre-dépouilles de chaque partie séparément, selon sa direction de retrait. Gagne la disposition où aucune partie ne s'accroche à la pièce, avec le moins de parties possible. À la main, vous pouvez choisir 3 ou 4 parties, les axes et faire glisser les deux plans ; l'aperçu écarte les parties dans les directions où elles se retirent, avec une liste du type « Partie 2, dessous, côté -X : se retire sur le côté ».
Ce qu'il ajoute encore :
- Clés coniques seulement sur les joints où la partie qui se retire en premier s'éloigne en ligne droite du joint ; sinon une clé l'empêcherait de glisser.
- Canal de coulée et évents sont verticaux, à travers une partie qui se retire vers le haut, ou le long du joint entre deux parties, afin que chaque partie se détache de sa moitié du canal.
- Rainures pour sangles font le tour du moule : un élastique, un collier de serrage ou une sangle presse les parties contre les deux plans à la fois.
- Numéros de pièces gravés sur la face avant dans l'ordre de démontage : la partie 1 se retire en premier.
- Sans supports : chaque partie s'imprime avec sa face de joint vers le haut et sa face extérieure sur le plateau.
Si la pièce ne sort pas même de 3-4 parties, l'outil le dit (« il vous faut un moule en silicone ») et le téléchargement est bloqué. Les instructions (assemblage sur les clés, serrage, coulée avec la quantité de matière, ordre de démontage) figurent sur la page et dans un fichier TXT.
Que peut-on régler ?
Les plages viennent de l'outil :
| Paramètre | Plage | Par défaut |
|---|---|---|
| Couche de silicone autour du modèle, boîte ouverte | 5-25 mm (en général 8-15) | - |
| Couche autour du modèle, moule en deux parties | 5-40 mm | 10 mm silicone, 20 mm plâtre |
| Paroi de la boîte, moule ouvert | 1,2-6 mm | - |
| Paroi de la boîte, moule en deux parties | 1,6-6 mm | - |
| Canal de coulée | 3-16 mm de diamètre | 6 mm silicone, 10 mm plâtre |
| Évents | 0-4, diamètre 2-5 mm | - |
| Paroi du moule plastique autour du modèle | 6-40 mm | 12 mm |
| Canal de coulée du moule plastique | 3-12 mm de diamètre | 6 mm, deux évents de 2 mm |
| Moule en 3-4 parties : paroi, clés | 6-40 mm ; cône de 4-16 mm de diamètre | 12 mm ; 8 mm, jeu de 0,2 mm |
Le plan de joint est choisi automatiquement (le moins de contre-dépouilles) ou réglé à la main. La boîte ouverte a des repères de niveau de remplissage, des oreilles pour sangles et un couvercle anti-poussière ; le moule plastique a des clés d'alignement, des boulons M3 ou M4 et des fentes de levier pour ouvrir les moitiés. Vous pouvez faire pivoter le modèle pour poser une face plane vers le bas.
Et si je n'ai pas de modèle ?
Il existe des moules paramétriques compacts pour les travaux simples : un dessous de verre ou une tuile (cercle, carré, hexagone, cœur), du savon, du chocolat, de la glace (cubes ou hémisphères), des bougies (cylindre, cône, sphère en deux moitiés, trou de mèche), un pot de fleurs en béton avec drainage et un plateau en époxy. Vous saisissez les dimensions à la main et l'estimation de matière fonctionne de la même façon.
De combien de matière aurai-je besoin ?
L'outil affiche le volume de la cavité moins le modèle et les formes. Choisissez la matière coulée : silicone, résine ou époxy, plâtre, béton, cire, base de savon, chocolat ou eau. Les matières bicomposantes reçoivent un rapport A:B (1:1, 2:1, 10:1, 20:1) ; le plâtre reçoit de la poudre sèche plus de l'eau. Densités par défaut : silicone 1,1 g/ml, plâtre 1,7, béton 2,2, cire 0,9. La marge de perte est de 0, 5, 10 ou 15 pour cent. Il affiche aussi la masse de plastique pour imprimer le moule lui-même et si chaque pièce tient sur votre plateau d'impression.
Comment imprimer le moule ?
- Plastique. Le PLA suffit pour le silicone, le plâtre et le béton. Pour la cire chaude et la base de savon, utilisez du PETG ou de l'ASA : le PLA ramollit dès environ 55-60 °C.
- Buse et couches. Buse de 0,4 mm, couches de 0,12-0,16 mm : chaque ligne de couche se voit sur la pièce coulée.
- Parois. 3-4 périmètres pour que le moule ne fuie pas. Testez-le avec de l'eau et séchez-le soigneusement.
- Agent de démoulage. La résine et l'époxy adhèrent au PLA et au PETG, le plâtre au plastique sec. Il vous faut un agent de démoulage.
- Couler le silicone. Versez un mince filet dans un coin depuis 20-30 cm de haut pour que les bulles éclatent en descendant. Fixez le modèle en place : le silicone est plus lourd que le plastique et le fera flotter.
Quelles erreurs éviter ?
- Verser du chocolat ou de l'eau pour de la glace dans un moule imprimé. Le plastique imprimé n'est pas alimentaire et les pores des couches abritent des bactéries. Utilisez une maquette et du silicone alimentaire. Cela s'applique au moule imprimé lui-même.
- Oublier le démoulage sur la moitié A avant la seconde coulée, ce qui soude les moitiés.
- Sauter un test. Le silicone platine peut ne pas durcir sur certaines résines et sur la pâte à modeler : testez sur une chute.
- Un maillage troué. Les erreurs de maillage rendent l'estimation de la cavité inexacte ; réparez d'abord le fichier dans STL Repair.
- Oublier le slicer. C'est une démo : ouvrez les pièces et vérifiez-les avant d'imprimer.
Comment se situe-t-il par rapport aux autres options ?
Pour une pièce unique, vous pouvez modéliser vous-même le coffrage dans Fusion 360, Blender ou Tinkercad. Cela donne un contrôle total mais demande du temps et du savoir-faire. L'outil est plus rapide pour le cas typique : un fichier importé devient un ensemble de pièces, avec contrôle des contre-dépouilles et estimation de matière. Il découpe un moule rigide en 4 parties au maximum, et seulement avec des plans le long des axes du modèle ; pour une sculpture complexe qui demande une ligne de joint inclinée ou cinq parties et plus, utilisez un moule en silicone ou modélisez le coffrage en CAO.
Quels modèles puis-je copier ?
Uniquement ceux dont vous avez les droits. La responsabilité de la copie du travail d'autrui vous revient ; voyez peut-on imprimer et vendre des STL téléchargés.
Vous pouvez d'abord inspecter votre modèle dans la visionneuse de modèles 3D, ou vérifier les problèmes de maillage avec ce guide sur les fichiers STL défectueux.
Questions fréquentes
- Comment faire un moule en silicone à partir d'un fichier STL ?
- Importez le STL, 3MF ou OBJ dans le générateur de moules, choisissez le moule silicone à ciel ouvert ou le moule silicone en deux parties, et téléchargez les pièces imprimables. Vous imprimez une boîte (et un lit de séparation), fixez votre modèle à l'intérieur, coulez du silicone bicomposant et obtenez un moule souple.
- Comment imprimer en 3D un moule pour la coulée de silicone ?
- L'imprimante fabrique le coffrage, pas le silicone lui-même : une boîte autour du modèle et, pour un moule en deux parties, un lit de séparation et des formes de coulée. Vous coulez le silicone dans ce coffrage et le décollez une fois durci.
- Qu'est-ce qu'un générateur de moules imprimés en 3D ?
- C'est un outil qui construit un moule de coulée autour de votre modèle. Celui-ci sait imprimer un moule rigide en deux parties (pour les modèles sans contre-dépouilles) ou une boîte maîtresse dans laquelle vous coulez un moule souple en silicone, et il estime la consommation de silicone, de plâtre et de plastique.
- De combien de silicone ai-je besoin pour un moule ?
- L'outil prend le volume de la cavité de la boîte moins votre modèle, séparément pour chaque moitié d'un moule en deux parties. Le silicone fait environ 1,1 g/ml : 100 ml représentent donc à peu près 110 g. Vous pouvez ajouter une marge de perte de 0, 5, 10 ou 15 pour cent ; la valeur par défaut est 10.
- Peut-on couler du chocolat ou de la glace dans un moule imprimé en 3D ?
- Pas dans le moule imprimé lui-même : les lignes de couches laissent des pores et le plastique imprimé n'est pas alimentaire. Imprimez une maquette, coulez-en un moule en silicone alimentaire, et versez le chocolat ou l'eau dans celui-ci.
- Pourquoi l'outil refuse-t-il de me laisser télécharger un moule rigide pour mon modèle ?
- Le modèle a de fortes contre-dépouilles : la pièce coulée ne peut pas sortir des parties rigides du moule, et le téléchargement est bloqué. Si elle ne sort pas de deux moitiés mais sort de trois ou quatre parties, le moule plastique en 3-4 parties convient ; si elle ne sort pas non plus ainsi, utilisez du silicone, car le silicone souple se décolle des contre-dépouilles.
- Puis-je imprimer en 3D un moule rigide en trois ou quatre parties ?
- Oui. Le moule plastique en 3-4 parties est conçu pour les modèles qui ne sortent pas de deux moitiés : deux plans perpendiculaires découpent le bloc du moule, et chaque partie se retire dans sa propre direction, vers le haut, vers le bas ou sur le côté. Le générateur choisit les plans et la disposition, vérifie les contre-dépouilles de chaque partie et ajoute des clés, un canal de coulée, des évents, des rainures pour sangles et des numéros de pièces dans l'ordre de démontage.
- Que signifie version démo pour le générateur de moules ?
- Les moules ne sont pas vérifiés à la main et l'impression d'un moule peut consommer beaucoup de plastique. Ouvrez d'abord le fichier dans votre slicer et vérifiez la taille, les parois et la consommation de plastique ; les téléchargements demandent de confirmer que vous le ferez. Les noms de fichiers se terminent par _DEMO.