
7 ottobre 2026
Stampo in silicone da STL: generatore di stampi 3D gratis
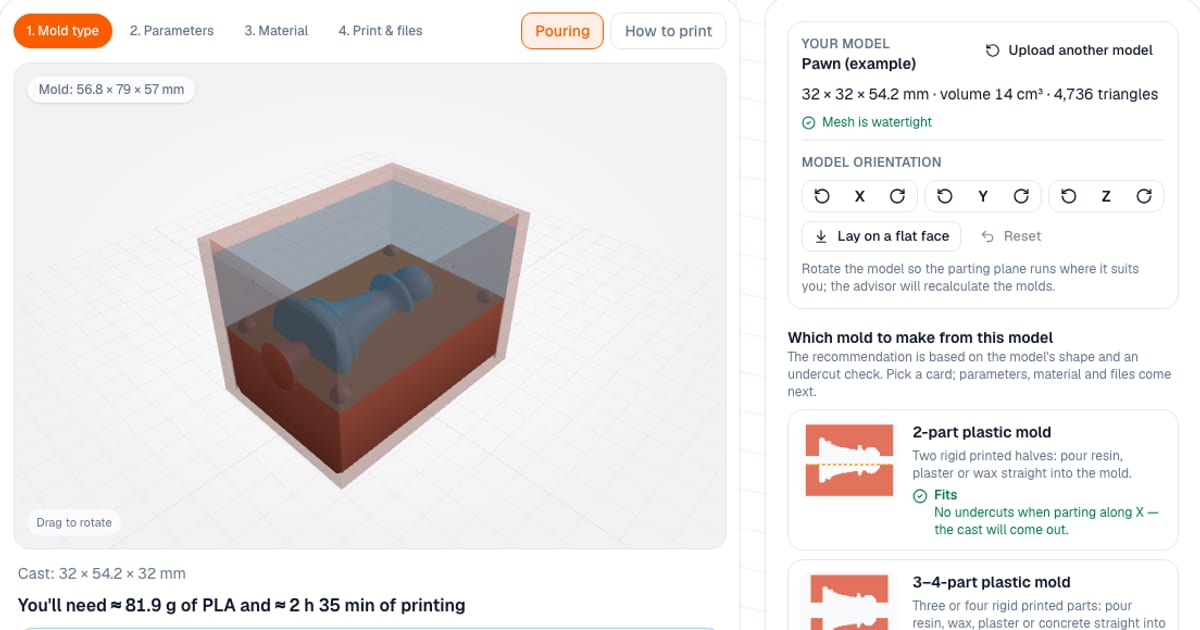
Per fare uno stampo in silicone da un STL, carica il modello nel generatore di stampi: controlla la mesh, consiglia un tipo di stampo per quel modello specifico e costruisce i pezzi da stampare. L'output è STL (un pezzo alla volta) o 3MF (l'intero set). È gratuito e funziona nel browser, il file del tuo modello non lo lascia mai. Puoi configurare e vedere l'anteprima subito; per scaricare i pezzi serve un accesso gratuito con l'email.
Una nota importante subito: lo strumento è una versione demo. Non posso controllare a mano ogni stampo, e stampare uno stampo può consumare molta plastica. Apri i file nello slicer e controlla dimensioni, spessore delle pareti, sottosquadri e consumo di plastica prima di stampare. I download si sbloccano solo dopo aver spuntato «Controllerò il modello nello slicer prima di stampare», e i nomi dei file hanno il suffisso _DEMO.
Quale stampo va bene per il mio modello?
Carica STL, 3MF o OBJ (fino a 60 MB e 500.000 triangoli), oppure prova l'esempio incluso, un pedone degli scacchi. Lo strumento mostra dimensioni, volume e se la mesh è chiusa, rileva i sottosquadri e valuta ogni stampo come adatto, con riserve o non adatto, segnandone uno come consigliato.
| Stampo | Adatto a | Cosa ottieni |
|---|---|---|
| Silicone aperto | Un modello che poggia su una base piana (l'area piana in basso è oltre metà della sua impronta) | Una scatola di colata; la faccia piana diventa l'apertura di colata |
| Silicone a due parti | Modelli tondi e voluminosi senza base piana, o modelli con sottosquadri | Scatola, letto di divisione, formatori di canale di colata e sfiati |
| Gesso a due parti | Solo modelli senza sottosquadri importanti (cera, calcestruzzo, barbottina) | Stessi pezzi; strato di gesso più spesso e chiavi più grandi di default |
| Plastica a due parti | Solo senza sottosquadri importanti; la via più rapida | Due metà stampate con una cavità: versi resina, gesso o cera direttamente dentro |
| Plastica da 3-4 parti | Il modello non esce da due metà, ma ogni parte si toglie nella propria direzione | Tre o quattro parti stampate con una cavità, chiavi e scanalature per le fascette: versi direttamente dentro |
Uno stampo rigido in due pezzi non può liberare un getto che resta incastrato, per esempio un pedone con la testa più larga del collo. Con sottosquadri importanti, gli stampi in plastica e in gesso a due parti sono bloccati per il download. Lo strumento allora controlla se il getto esce da 3-4 parti rigide e, in caso contrario, propone il silicone. I sottosquadri sono evidenziati in rosso.
Come funziona lo stampo in silicone a due parti?
È l'opzione più versatile. Ottieni tre tipi di pezzi:
- Una scatola (cassaforma) attorno al modello, piena o divisa con morsetti.
- Un letto di divisione: una piastra con una tasca che corrisponde alla metà inferiore del modello fino alla linea di divisione, con chiavi di allineamento e scanalature. Si stampa con la tasca verso l'alto, senza supporti.
- Formatori di canale di colata e sfiati: coni che restano nel silicone durante entrambe le colate, così il canale è intatto dopo lo sformatura.
Metti il modello nel letto, versi la prima metà, la giri, togli il letto, applichi il distaccante (il silicone sul silicone si attacca per sempre) e versi la seconda metà. Una guida passo passo con la quantità di materiale per ogni metà è sulla pagina e in un file TXT, che si scarica senza accesso perché non contiene geometria.
Come funziona lo stampo in plastica da 3-4 parti?
È uno stampo rigido per resina, cera, gesso e calcestruzzo, per i modelli che non escono da due metà perché hanno sottosquadri sopra e sotto qualsiasi piano di divisione. Due piani perpendicolari dividono il blocco dello stampo:
| Disposizione | Parti |
|---|---|
| 3 parti, coperchio sopra | Tutta la parte superiore si toglie verso l'alto; quella inferiore è fatta di due metà che scorrono di lato |
| 3 parti, base sotto | Tutta la parte inferiore si toglie verso il basso; quella superiore è fatta di due metà che scorrono di lato |
| 4 parti | Due parti sopra e due sotto, ciascuna si toglie nella propria direzione |
Lo strumento prova gli assi e le posizioni di entrambi i piani e controlla i sottosquadri di ogni parte separatamente, in base alla direzione in cui si toglie. Vince la disposizione in cui nessuna parte si impiglia nel getto, con il minor numero di parti possibile. A mano puoi scegliere 3 o 4 parti, gli assi e spostare entrambi i piani; l'anteprima separa le parti nelle direzioni in cui si tolgono, con un elenco come «Parte 2, sotto, lato -X: si toglie di lato».
Cos'altro aggiunge:
- Chiavi coniche solo sulle giunzioni in cui la parte che si toglie per prima si allontana in linea retta dalla giunzione; altrimenti una chiave le impedirebbe di scorrere.
- Canale di colata e sfiati corrono in verticale, attraverso una parte che si toglie verso l'alto, o lungo la giunzione tra due parti, così ogni parte si stacca dalla sua metà del canale.
- Scanalature per le fascette girano attorno allo stampo: un elastico, una fascetta o una cinghia preme le parti contro entrambi i piani contemporaneamente.
- Numeri dei pezzi incisi sulla faccia anteriore nell'ordine di smontaggio: la parte 1 si toglie per prima.
- Senza supporti: ogni parte si stampa con la faccia di divisione in alto e la faccia esterna sul piatto.
Se il getto non esce nemmeno da 3-4 parti, lo strumento lo dice («serve uno stampo in silicone») e il download è bloccato. Le istruzioni (assemblaggio sulle chiavi, serraggio, colata con la quantità di materiale, ordine di smontaggio) sono sulla pagina e in un file TXT.
Cosa posso configurare?
Gli intervalli vengono dallo strumento:
| Parametro | Intervallo | Predefinito |
|---|---|---|
| Strato di silicone attorno al modello, scatola aperta | 5-25 mm (di solito 8-15) | - |
| Strato attorno al modello, stampo a due parti | 5-40 mm | 10 mm silicone, 20 mm gesso |
| Parete della scatola, stampo aperto | 1,2-6 mm | - |
| Parete della scatola, stampo a due parti | 1,6-6 mm | - |
| Canale di colata | diametro 3-16 mm | 6 mm silicone, 10 mm gesso |
| Sfiati | 0-4, diametro 2-5 mm | - |
| Parete dello stampo in plastica attorno al modello | 6-40 mm | 12 mm |
| Canale di colata dello stampo in plastica | diametro 3-12 mm | 6 mm, due sfiati da 2 mm |
| Stampo da 3-4 parti: parete, chiavi | 6-40 mm; cono di diametro 4-16 mm | 12 mm; 8 mm, gioco di 0,2 mm |
Il piano di divisione viene scelto automaticamente (meno sottosquadri) o impostato a mano. La scatola aperta ha segni del livello di riempimento, alette per le cinghie e un coperchio antipolvere; lo stampo in plastica ha chiavi di allineamento, viti M3 o M4 e fessure per fare leva per aprire le metà. Puoi ruotare il modello per mettere una faccia piana in basso.
E se non ho un modello?
Ci sono stampi parametrici compatti per lavori semplici: un sottobicchiere o una piastrella (cerchio, quadrato, esagono, cuore), sapone, cioccolato, ghiaccio (cubetti o semisfere), candele (cilindro, cono, sfera in due metà, foro per lo stoppino), un vaso in calcestruzzo con drenaggio e un vassoio per resina epossidica. Inserisci le dimensioni a mano e la stima del materiale funziona allo stesso modo.
Quanto materiale mi servirà?
Lo strumento mostra il volume della cavità meno il modello e i formatori. Scegli il materiale di colata: silicone, resina o epossidica, gesso, calcestruzzo, cera, base per sapone, cioccolato o acqua. I materiali bicomponenti hanno un rapporto A:B (1:1, 2:1, 10:1, 20:1); il gesso ha polvere secca più acqua. Densità predefinite: silicone 1,1 g/ml, gesso 1,7, calcestruzzo 2,2, cera 0,9. Il margine di scarto è 0, 5, 10 o 15 per cento. Mostra anche la massa di plastica per stampare lo stampo stesso e se ogni pezzo entra nel tuo piatto di stampa.
Come devo stampare lo stampo?
- Plastica. Il PLA basta per silicone, gesso e calcestruzzo. Per cera calda e base per sapone usa PETG o ASA: il PLA si ammorbidisce da circa 55-60 °C.
- Ugello e strati. Ugello da 0,4 mm, strati da 0,12-0,16 mm: ogni linea di strato si vede sul getto.
- Pareti. 3-4 perimetri perché lo stampo non perda. Provalo con l'acqua e asciugalo bene.
- Distaccante. Resina ed epossidica aderiscono a PLA e PETG, il gesso alla plastica asciutta. Serve un distaccante.
- Colata del silicone. Versa un filo sottile in un angolo da 20-30 cm di altezza perché le bolle scoppino durante la caduta. Fissa il modello in posizione: il silicone è più pesante della plastica e lo farebbe galleggiare.
Quali errori evitare?
- Versare cioccolato o ghiaccio in uno stampo stampato. La plastica stampata non è per uso alimentare e i pori degli strati ospitano batteri. Usa un master e silicone alimentare. Questo vale per lo stampo stampato stesso.
- Saltare il distaccante sulla metà A prima della seconda colata, che fonde insieme le metà.
- Saltare una prova. Il silicone al platino può non polimerizzare su alcune resine e sulla plastilina: prova su uno scarto.
- Una mesh bucata. Gli errori della mesh rendono impreciso il calcolo della cavità; ripara prima il file in STL Repair.
- Dimenticare lo slicer. Questa è una demo: apri i pezzi e controllali prima di stampare.
Come si confronta con altre opzioni?
Per un pezzo unico puoi modellare la cassaforma da solo in Fusion 360, Blender o Tinkercad. Dà pieno controllo ma richiede tempo e competenza. Lo strumento è più rapido per il caso tipico: un file caricato diventa un set di pezzi, un controllo dei sottosquadri e una stima del materiale. Divide uno stampo rigido in al massimo 4 parti e solo con piani lungo gli assi del modello; per una scultura complessa che richiede una linea di divisione inclinata o cinque o più parti, usa uno stampo in silicone o modella la cassaforma in CAD.
Di chi sono i modelli che posso copiare?
Solo modelli di cui hai i diritti. La responsabilità di copiare il lavoro altrui è tua; vedi si possono vendere stampe di file STL scaricati.
Puoi prima ispezionare il tuo modello nel visualizzatore di modelli 3D, oppure controllare i problemi della mesh con questa guida ai file STL rotti.
Domande frequenti
- Come faccio uno stampo in silicone da un file STL?
- Carica l'STL, 3MF o OBJ nel generatore di stampi, scegli lo stampo in silicone aperto o a due parti e scarica i pezzi da stampare. Stampi una scatola (e un letto di divisione), fissi il modello all'interno, versi il silicone bicomponente e ottieni uno stampo flessibile.
- Come stampo in 3D uno stampo per colata in silicone?
- La stampante realizza la cassaforma, non il silicone: una scatola attorno al modello e, per uno stampo a due parti, un letto di divisione e i formatori dei canali. Versi il silicone in quella cassaforma e lo stacchi a presa avvenuta.
- Cos'è un generatore di stampi stampati in 3D?
- È uno strumento che costruisce uno stampo per colata attorno al tuo modello. Questo può stampare uno stampo rigido a due parti (per modelli senza sottosquadri) o una scatola master da cui colare uno stampo flessibile in silicone, e stima il consumo di silicone, gesso e plastica.
- Quanto silicone mi serve per uno stampo?
- Lo strumento prende il volume della cavità della scatola meno il tuo modello, separatamente per ciascuna metà di uno stampo a due parti. Il silicone pesa circa 1,1 g/ml, quindi 100 ml sono circa 110 g. Puoi aggiungere un margine di scarto di 0, 5, 10 o 15 per cento; il predefinito è 10.
- Posso colare cioccolato o ghiaccio in uno stampo stampato in 3D?
- Non nello stampo stampato stesso: le linee degli strati lasciano pori e la plastica stampata non è per uso alimentare. Stampa un master, cola da esso uno stampo in silicone alimentare e versa cioccolato o acqua in quello.
- Perché lo strumento non mi lascia scaricare uno stampo rigido per il mio modello?
- Il modello ha sottosquadri importanti, quindi il getto non può uscire dalle parti rigide dello stampo e il download è bloccato. Se non esce da due metà ma esce da tre o quattro parti, va bene lo stampo in plastica da 3-4 parti; se non esce nemmeno così, usa il silicone, perché il silicone flessibile si stacca anche dai sottosquadri.
- Posso stampare in 3D uno stampo rigido da tre o quattro parti?
- Sì. Lo stampo in plastica da 3-4 parti è per i modelli che non escono da due metà: due piani perpendicolari dividono il blocco dello stampo e ogni parte si toglie nella propria direzione, verso l'alto, verso il basso o di lato. Il generatore sceglie i piani e la disposizione, controlla i sottosquadri di ogni parte e aggiunge chiavi, canale di colata, sfiati, scanalature per le fascette e numeri dei pezzi nell'ordine di smontaggio.
- Cosa significa versione demo per il generatore di stampi?
- Gli stampi non vengono controllati a mano e stampare uno stampo può consumare molta plastica. Apri prima il file nello slicer e controlla dimensioni, pareti e consumo di plastica; i download richiedono la conferma che lo farai. I nomi dei file finiscono con _DEMO.